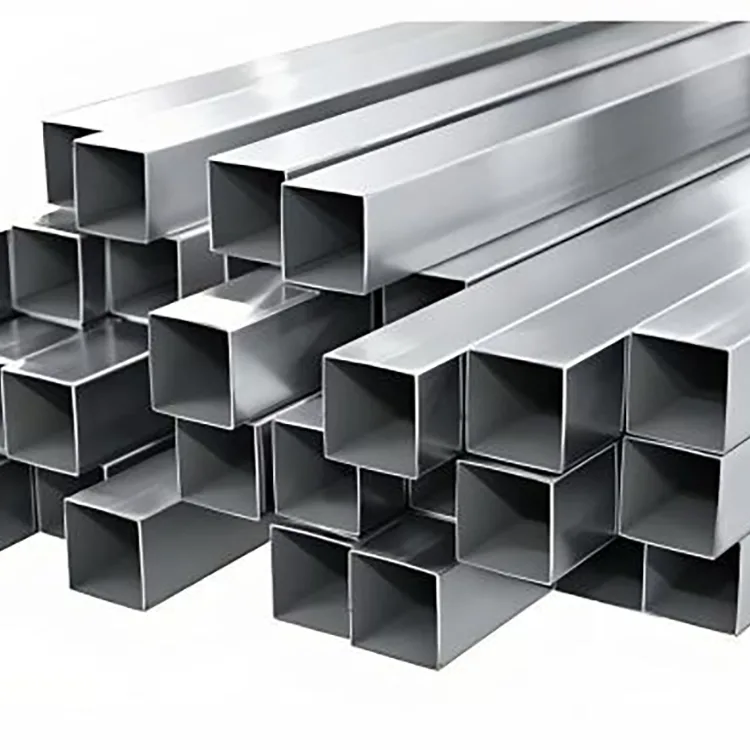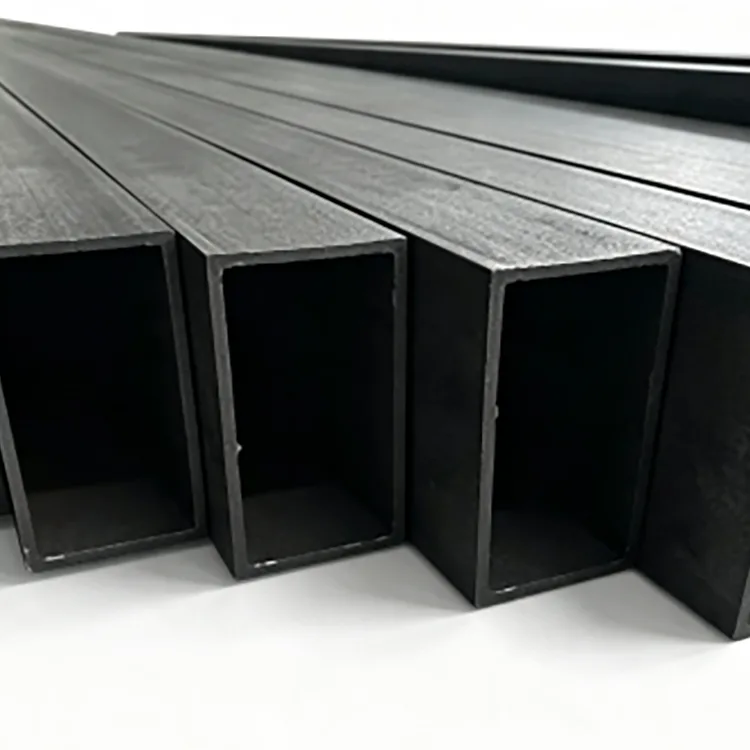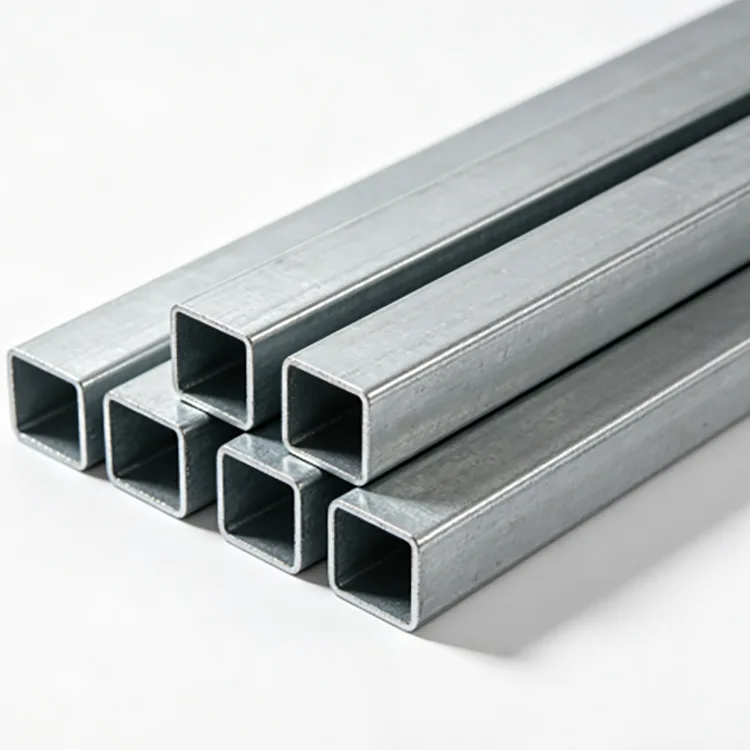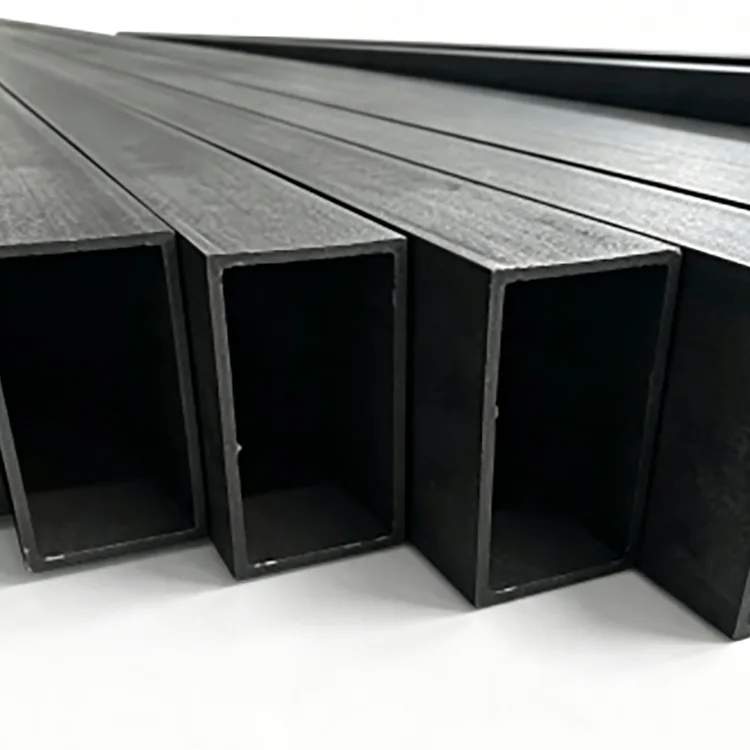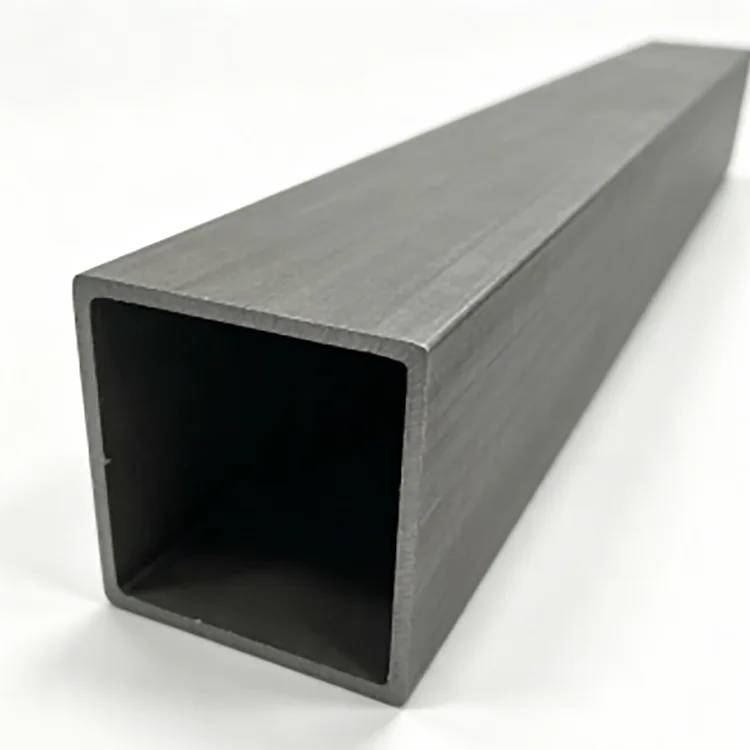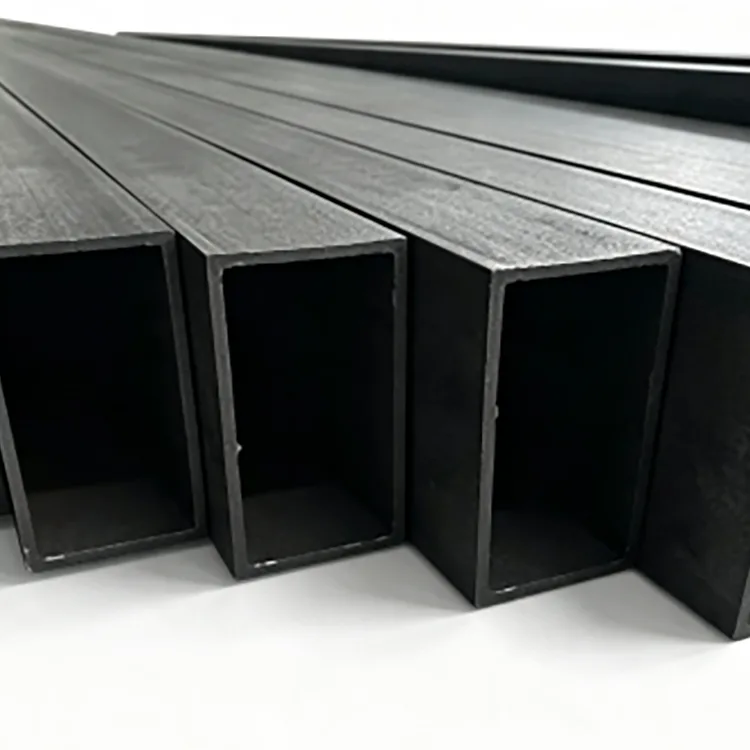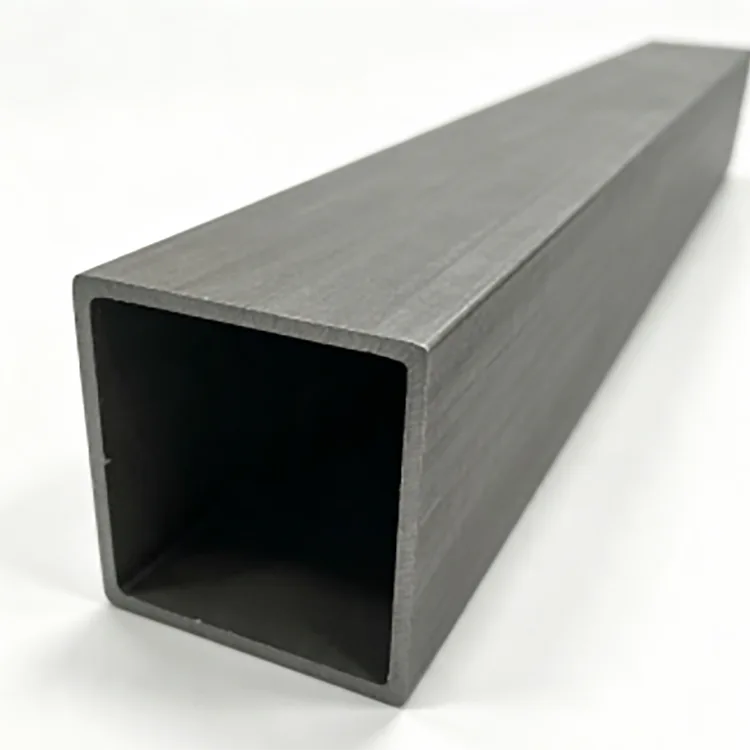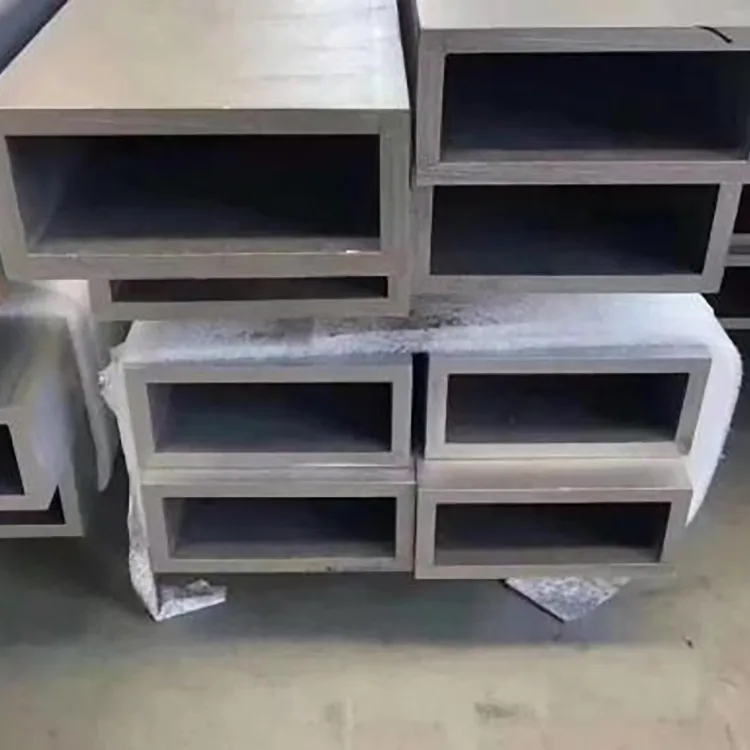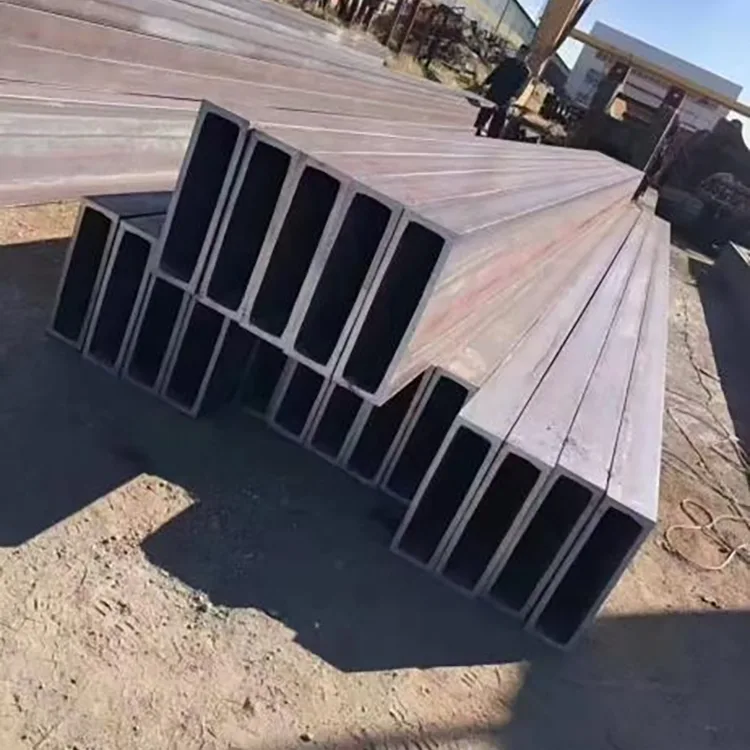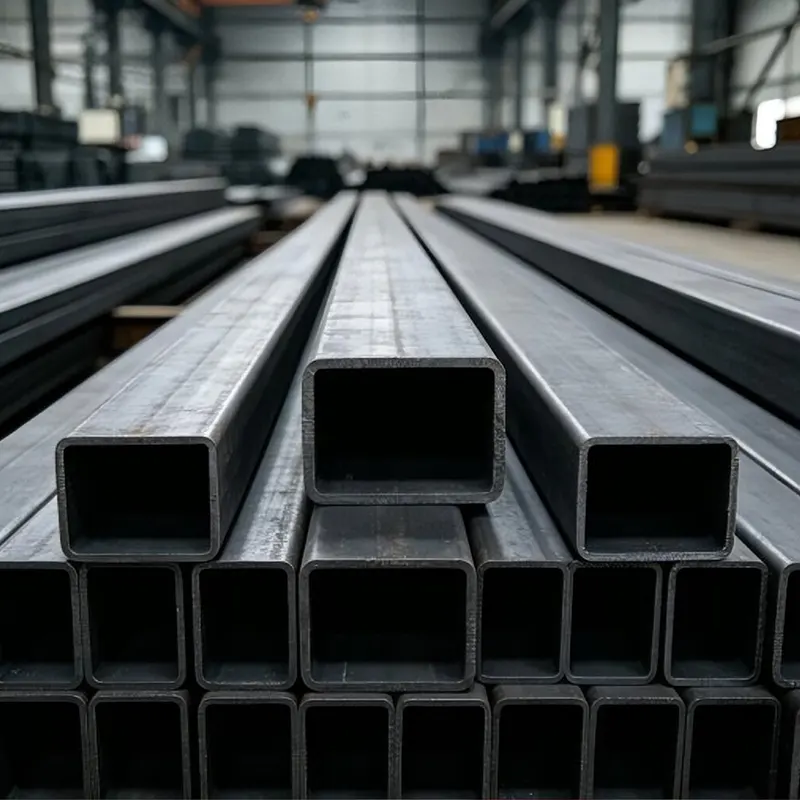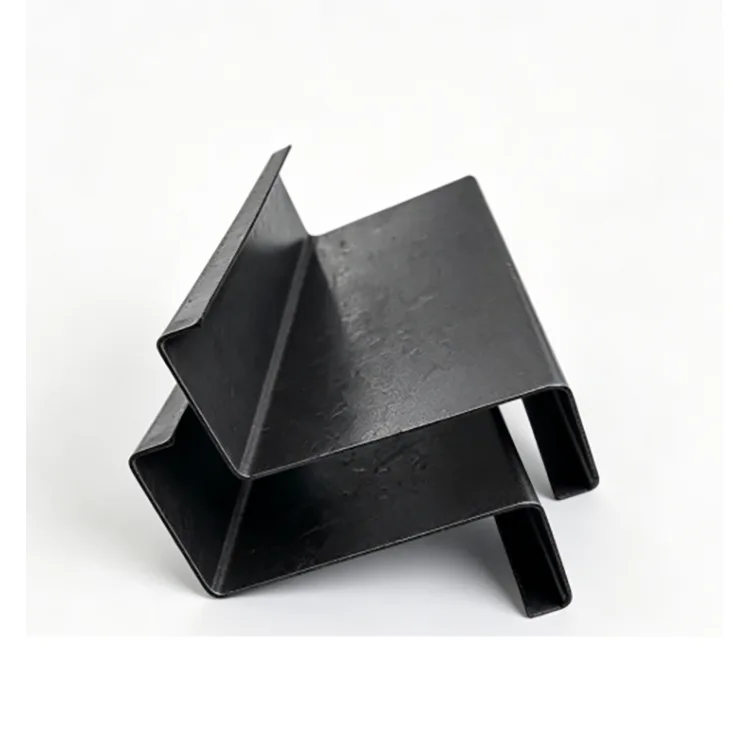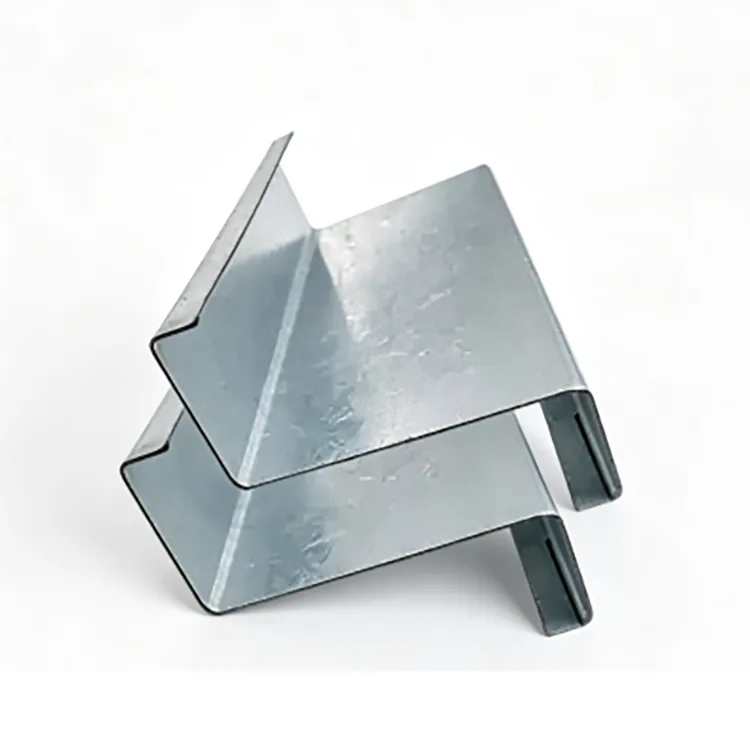
Le tube à angle droit en acier de précision est développé pour les applications où la géométrie d'un tube carré ou rectangulaire conventionnel n'est pas suffisamment précise pour l'assemblage final.
Au lieu d'un coin visiblement arrondi, la section est formée pour créer un profil de coin défini à 90°. Cela facilite l'alignement des sections adjacentes, le maintien de lignes visuelles droites et le contrôle des dimensions finies des cadres fabriqués.
Le tube est produit à partir d'acier au carbone Q235B ou Q355B par formage à froid progressif, soudage à haute fréquence, dimensionnement, redressage et découpe de précision. Le processus de fabrication se concentre sur la géométrie des coins, la cohérence de l'épaisseur des parois, la rectitude et le contrôle dimensionnel plutôt que sur la simple production d'une section creuse standard.
Pour les cadres structurels intérieurs, les bases d'équipement, les structures d'affichage, les supports, les cloisons et les structures en acier décoratives, ce profil peut réduire la quantité d'ajustement et de correction de surface requise lors de la fabrication.


|
Article |
Spécification |
|
Produit |
Tube à angle droit en acier de précision |
|
Matériel |
Q235B, Q355B |
|
Processus de formage |
Formage à froid progressif et précis |
|
Soudage |
Soudage par induction haute fréquence |
|
Taille du tube carré |
10 × 10 mm – 200 × 200 mm |
|
Taille du tube rectangulaire |
10 × 20 mm – 100 × 200 mm |
|
Épaisseur de paroi |
1,2 – 20 mm |
|
Géométrie des coins |
Profil à angle droit défini à 90° |
|
Verticalité des coins |
≤0,5° |
|
Tolérance d'épaisseur de paroi |
±0,1 mm |
|
Longueur standard |
6 m |
|
Longueur personnalisée |
3 à 12 m |
|
Surface |
Acier noir, non revêtu |
|
Traitement ultérieur |
Découpe de précision, chanfreinage, ébavurage, biseautage, perçage |
|
Compatibilité de finition |
Peinture, revêtement en poudre, finition au four, galvanisation et autres traitements secondaires |
Une section creuse conventionnelle présente normalement un coin extérieur arrondi créé lors du formage. Ce rayon est acceptable pour de nombreuses applications structurelles, mais il peut devenir gênant lorsque deux éléments doivent se rencontrer étroitement ou lorsque le coin lui-même reste visible après la finition.
Le profil à angle droit est destiné aux situations où la géométrie des coins affecte la fabrication.
Un profil d'angle défini facilite le positionnement du tube contre une autre section droite. Pour les cadres, les cloisons, les structures d'équipement et la charpente architecturale, un meilleur alignement peut réduire le besoin de travaux de meulage ou de remplissage excessifs.
L'épaisseur des parois et les dimensions des sections sont contrôlées lors du formage et du dimensionnement. Une géométrie cohérente est particulièrement importante lorsque le tube est traité par un équipement automatique de découpe, de perçage, de soudage ou d’assemblage.
Pour les cadres en acier exposés et les structures décoratives, les bords droits et les coins contrôlés créent des lignes visuelles plus nettes après peinture ou revêtement en poudre.
La surface en acier noir est fournie sans revêtement galvanisé, ce qui la rend adaptée aux projets nécessitant leur propre peinture, revêtement en poudre, finition au four ou autre traitement de surface.


L'itinéraire de production est conçu autour du contrôle dimensionnel plutôt que du simple formage de l'acier en une section creuse.
L'acier Q235B ou Q355B est sélectionné en fonction du niveau de résistance requis et de l'application. Le matériau entrant est vérifié avant la mise en forme afin de réduire les variations d'épaisseur et de propriétés mécaniques entre les lots de production.
La bande d'acier est nivelée et préparée pour le formage continu. Un état correct de la bande est important car la déformation résiduelle peut ultérieurement affecter la précision et la rectitude des coins.
La bande passe par plusieurs étapes de formage au lieu d’être forcée à prendre sa forme finale en une seule opération.
La séquence de formage développe progressivement la section carrée ou rectangulaire tout en contrôlant la géométrie des coins. C’est l’étape clé pour obtenir un profil à angle droit défini.
Une fois les bords de la bande réunis, le soudage par induction à haute fréquence forme le joint longitudinal.
Les conditions de soudage sont contrôlées en fonction de l'épaisseur du matériau et de la vitesse de production. La qualité de la soudure est importante car un apport de chaleur excessif, une fusion insuffisante ou une mauvaise préparation des bords peuvent affecter le tube fini.
Après soudage, le tube passe dans des équipements de dimensionnement et de redressage pour contrôler ses dimensions finales et sa rectitude globale.
Cette étape est particulièrement importante pour une fabrication de précision car même une section transversale correctement formée peut créer des problèmes d'assemblage si le tube fini présente une déviation excessive sur sa longueur.
Le tube fini est coupé en longueurs standard de 6 m ou en longueurs personnalisées de 3 à 12 m.
Une découpe, un chanfreinage, un ébavurage, un biseautage et un perçage de précision peuvent être organisés en fonction des exigences de fabrication.
Les tubes finis sont inspectés pour les dimensions, l'épaisseur de paroi, la géométrie des coins, la rectitude, l'état des soudures, la qualité de la surface et la précision de coupe avant l'emballage.
La méthode d'emballage est sélectionnée en fonction de la taille du tube, de la quantité commandée, du mode de transport et des conditions de déchargement du client.
Pour les sections creuses de précision, le contrôle dimensionnel est aussi important que la nuance d’acier de base.
Lors de la production, le contrôle qualité se concentre sur les points pouvant affecter directement la fabrication :
● Vérification des matériaux : la qualité Q235B ou Q355B est vérifiée par rapport aux exigences de la commande.
● Épaisseur de paroi : l'épaisseur réelle est surveillée pour maintenir la tolérance spécifiée de ±0,1 mm.
● Dimensions des sections : les dimensions extérieures sont vérifiées après le dimensionnement plutôt que de s'appuyer uniquement sur les paramètres de la machine de formage.
● Géométrie du coin : le profil à 90 ° et la verticalité du coin sont inspectés pour identifier l'écart de formage.
● Rectitude : les longueurs finies sont vérifiées pour détecter toute flexion ou déformation susceptible d'affecter l'assemblage du cadre.
● État de la soudure : la soudure longitudinale à haute fréquence est surveillée pour déceler les défauts visibles et la cohérence de la formation.
● Qualité des extrémités : les extrémités coupées sont vérifiées après la coupe, le chanfreinage ou l'ébavurage.
● Cohérence des lots : les échantillons de production sont comparés tout au long du lot pour réduire les variations dimensionnelles entre les lots.
Pour les projets avec des exigences d'inspection plus strictes, des enregistrements d'inspection dimensionnelle et une inspection par un tiers peuvent être organisés conformément aux spécifications de la commande.
La qualité du matériau doit être sélectionnée en fonction de la charge structurelle réelle plutôt que de simplement choisir la qualité la plus élevée.
|
Matériel |
Utilisation typique |
Considération de sélection |
|
Q235B |
Châssis intérieurs, structures décoratives, châssis d'équipement, structures de plafond, rayonnages légers |
Convient à de nombreuses applications de fabrication conventionnelles où la résistance structurelle standard est suffisante |
|
Q355B |
Châssis plus lourds, plates-formes porteuses, racks robustes, bases d'équipement, applications structurelles avec des exigences de résistance plus élevées |
Qualité de résistance supérieure pour les applications où les calculs structurels nécessitent une plus grande résistance des matériaux |
Pour les structures porteuses, la sélection finale des matériaux doit suivre le calcul structurel, le code de conception, la méthode de connexion et le facteur de sécurité requis.
Utilisé pour les cadres de mezzanine intérieure, les cloisons, les structures de support de plafond, les structures d'exposition et autres structures en acier où la précision dimensionnelle et l'apparence sont importantes.
La géométrie de section contrôlée est utile pour les châssis d'équipements d'automatisation, les bases de machines, les supports de convoyeurs, les structures d'instruments et les boîtiers d'équipements fabriqués.
Convient aux intérieurs d'hôtels, aux halls d'exposition, aux espaces commerciaux, aux composants d'escaliers, aux cadres décoratifs et aux structures architecturales en acier nécessitant des lignes droites épurées.
Les sections Q235B ou Q355B peuvent être sélectionnées en fonction des exigences de charge pour les racks de stockage, les postes de travail, les plates-formes industrielles et les structures de support d'équipement.
Des dimensions personnalisées, des longueurs fixes, des trous, des biseaux, des chanfreins et d'autres opérations d'usinage peuvent être fournis lorsque le tube est intégré dans un assemblage fabriqué.
|
Fonctionnalité |
Tube à angle droit de précision |
Tube à coins arrondis conventionnel |
|
Profil d'angle |
Coin défini à 90° |
Coin arrondi |
|
Apparition commune |
Plus propre lorsque les sections sont étroitement alignées |
Le rayon de coin peut créer des espaces visibles |
|
Contrôle dimensionnel |
Conçu pour des exigences dimensionnelles plus strictes |
Dépend de la tolérance standard du produit |
|
Fabrication |
Convient à la fabrication de cadres de précision |
Convient à la fabrication structurelle générale |
|
Finition des surfaces |
Convient pour la peinture et le revêtement en poudre |
Convient aux processus de finition courants |
|
Positionnement typique |
Structures de précision, équipements, travaux architecturaux |
Applications générales de structure et de fabrication |
Le principal avantage n’est pas que le tube remplace tous les profilés creux classiques. Le fait que les angles et les profils dimensionnels plus contrôlés peuvent être utiles lorsque la précision de fabrication et l'apparence finie font partie des exigences du projet.
Le produit standard est fourni en acier noir non revêtu.
Cette configuration est souvent choisie lorsque le client envisage d'effectuer un traitement de surface après fabrication. Selon le projet, les processus de finition disponibles peuvent inclure :
● Peinture
● Revêtement en poudre
● Fin de cuisson
● Galvanisation
● Autres traitements anticorrosion spécifiés
Avant le revêtement, la surface doit être correctement nettoyée et préparée selon le système de revêtement choisi. Pour les projets exposés à l'humidité, aux intempéries, aux brouillards salins ou à des environnements corrosifs, un système de protection contre la corrosion approprié doit être spécifié plutôt que d'utiliser de l'acier noir non traité.
Le tube peut être fourni selon les exigences de fabrication plutôt qu'en longueurs standard de 6 m.
Les options disponibles incluent :
● Coupe de longueur fixe de 3 à 12 m
● Découpe de précision
● Chanfreinage
● Ébavurage
● Biseautage
● Pré-perçage
● Dispositions de recouvrement ou de galvanisation
● Dimensions des sections personnalisées
● Épaisseur de paroi personnalisée
● Traitement spécial selon dessins
Pour le devis, les acheteurs doivent fournir la taille de section requise, l'épaisseur de paroi, la qualité du matériau, la quantité, la longueur, le traitement de surface et tous les dessins d'usinage.
Pour les commandes d’ingénierie et de fabrication, les spécifications les plus importantes à confirmer avant l’achat ne sont pas seulement les dimensions extérieures.
Les acheteurs doivent préciser :
1. Taille de la section : dimensions carrées ou rectangulaires.
2. Épaisseur de paroi : épaisseur et tolérance requises.
3. Qualité d'acier : Q235B ou Q355B.
4.Longueur : standard 6 m ou longueurs fixes de 3 à 12 m.
5. Exigence de coin : géométrie et tolérance requises à 90 °.
6.Surface : acier noir ou traitement de surface secondaire.
7.Usinage : découpe, perçage, biseautage, chanfreinage ou ébavurage.
8.Inspection : inspection standard en usine ou inspection supplémentaire par un tiers.
Pour les projets répétés, conserver la même qualité de matériau, les mêmes dimensions de section, l’épaisseur de paroi, la même méthode de traitement et les mêmes exigences d’inspection permet de maintenir la cohérence entre les lots.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. exploite une plate-forme de vente internationale soutenue par Tianjin Gefu Steel, intégrant les ressources de fabrication d'acier à l'approvisionnement à l'exportation.
L'entreprise est située dans la zone industrielle de Daqiuzhuang, à Tianjin, l'une des principales zones de production d'acier de Chine. Sa gamme de produits couvre les tubes en acier, les profilés creux, les profilés en acier, les produits galvanisés et les produits de montage photovoltaïques.
Pour les projets en vrac, Rongheng prend en charge les dimensions personnalisées, l'approvisionnement en longueur fixe, le traitement secondaire, les exigences OEM/ODM et l'inspection basée sur le projet. Le volume annuel de production et de ventes d'acier du groupe dépasse 1,3 million de tonnes, soutenant l'approvisionnement technique en conteneurs et en vrac.
Pour les commandes plus importantes, la planification de la production et la livraison sont normalement organisées en fonction des spécifications, de la quantité, des exigences de traitement et des conditions d'inspection.
La principale différence réside dans la géométrie des coins et les exigences de contrôle dimensionnel. Les tubes carrés conventionnels ont normalement des coins arrondis, tandis que ce produit est formé avec un profil de coin à 90° plus défini pour les applications où l'alignement et l'apparence des joints sont importants.
Non. Il s’agit d’un profilé creux soudé fabriqué par formage progressif à froid suivi d’un soudage à haute fréquence. Il ne faut donc pas le qualifier de tube sans soudure.
Oui. La surface en acier noir non revêtue peut être préparée pour la peinture, le revêtement en poudre, la finition au four ou tout autre traitement de surface spécifié. Un nettoyage et une préparation appropriés de la surface sont nécessaires avant le revêtement.
Oui. L'acier au carbone non traité peut s'oxyder lorsqu'il est exposé à l'humidité. Un stockage à sec en intérieur est recommandé et les tubes doivent être protégés de la pluie, de la condensation et des conditions humides prolongées avant le traitement de surface.
Le Q235B convient à de nombreux cadres intérieurs conventionnels, structures d'équipement et applications décoratives. Q355B doit être pris en compte lorsque la conception structurelle nécessite une résistance matérielle plus élevée ou lorsque l'application implique une charge plus lourde.
La longueur standard est de 6 m. Des longueurs fixes personnalisées de 3 à 12 m peuvent être configurées selon les exigences de la commande.
Oui. La découpe, le perçage, le chanfreinage, l'ébavurage et le biseautage de précision peuvent être organisés selon les dessins ou les exigences de traitement.
Veuillez fournir les dimensions de la section, l'épaisseur de la paroi, la qualité du matériau, la quantité, la longueur requise, le traitement de surface et toute exigence d'usinage supplémentaire. Les dessins sont recommandés pour un traitement non standard.
La version standard en acier noir n'est pas recommandée pour une exposition extérieure à long terme sans protection contre la corrosion. Pour les environnements extérieurs, humides, côtiers ou corrosifs, l’acier galvanisé ou autrement protégé doit être envisagé.
Oui. En plus des gammes de tubes carrés et rectangulaires indiquées, des dimensions personnalisées, des épaisseurs de paroi, des longueurs, un usinage et un traitement de surface peuvent être discutés en fonction des exigences du projet.
Adresse
Artère secondaire n° 2-1, zone d'expansion de la zone industrielle de Daqiuzhuang, district de Jinghai, Tianjin, Chine
Tél