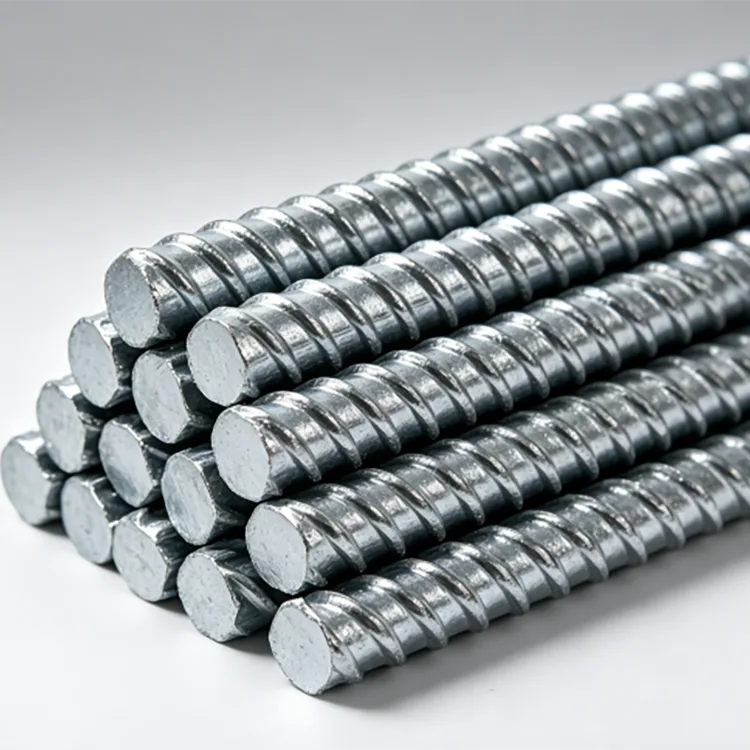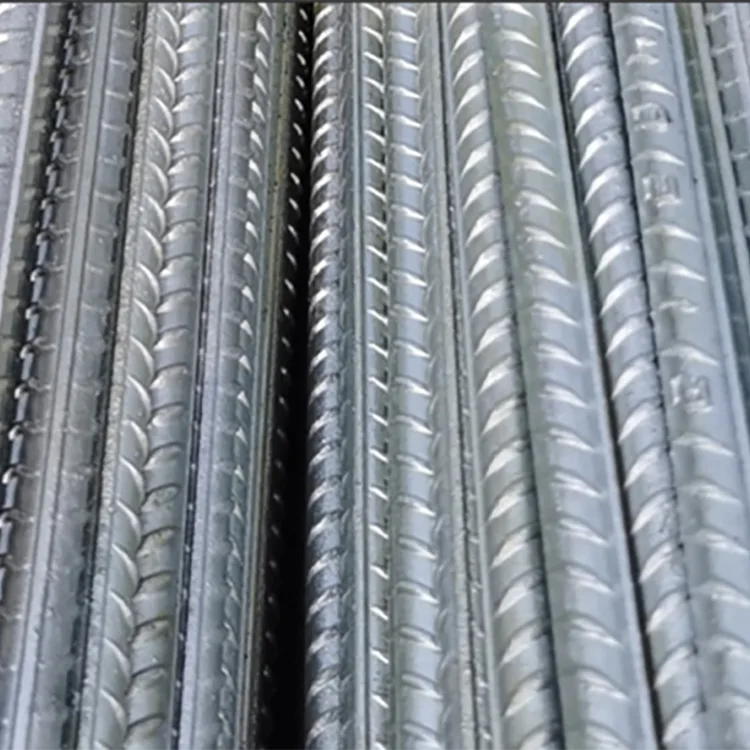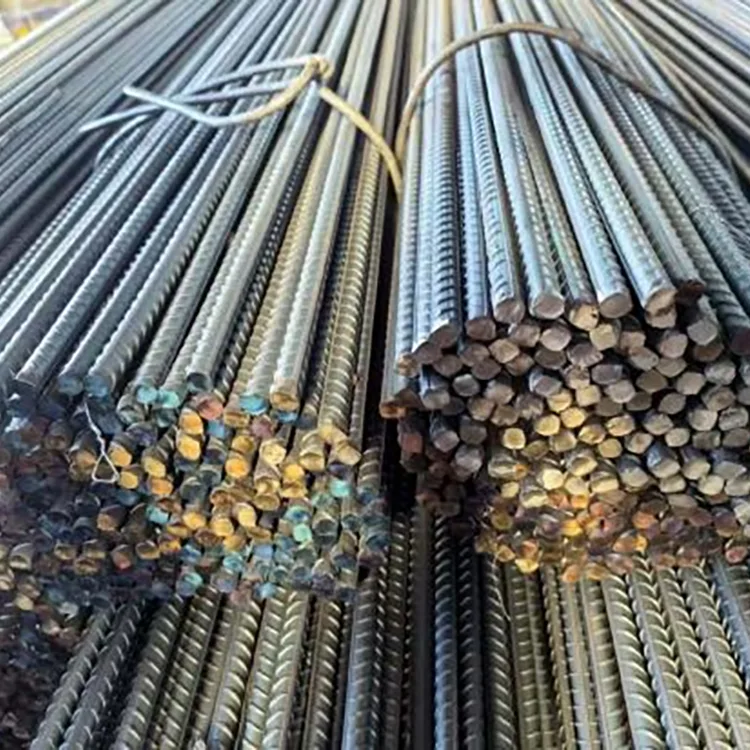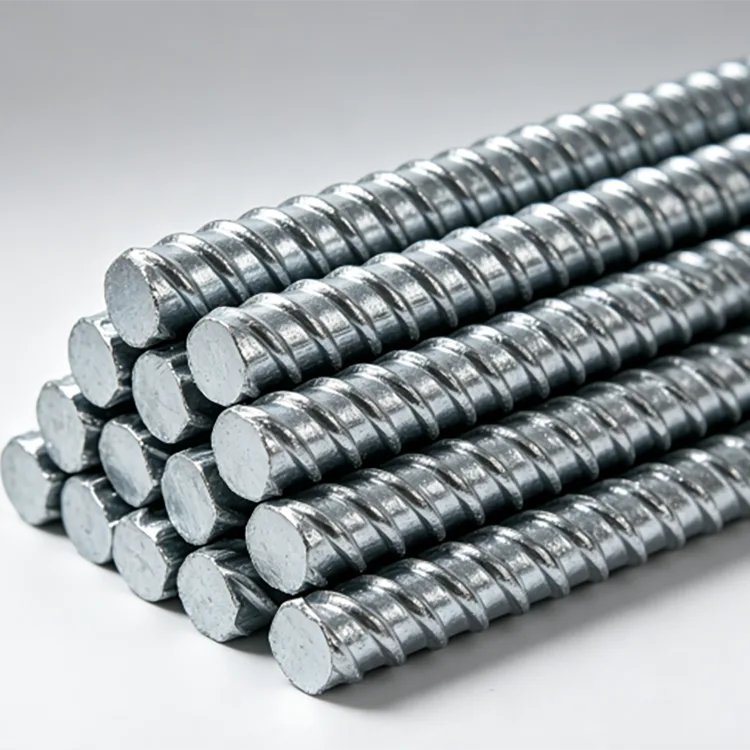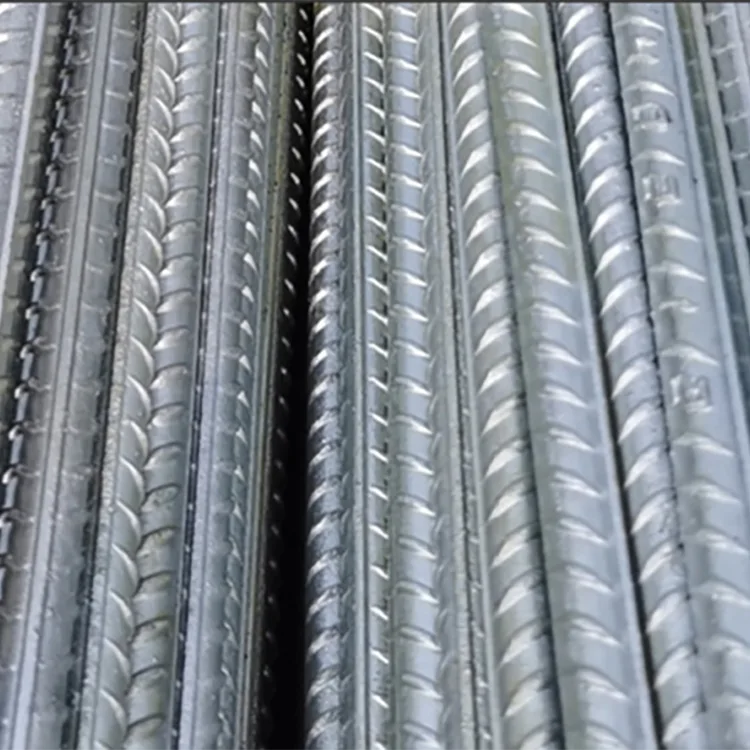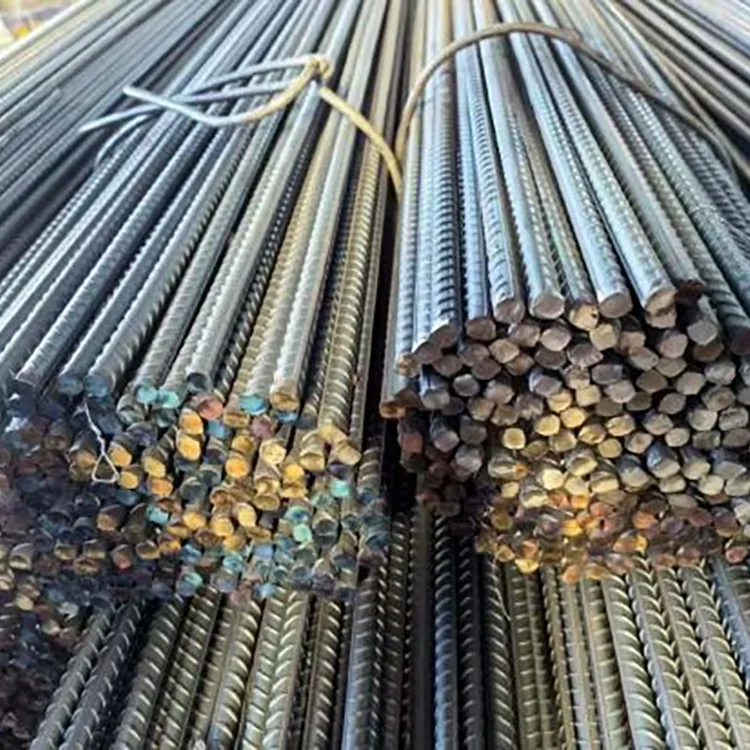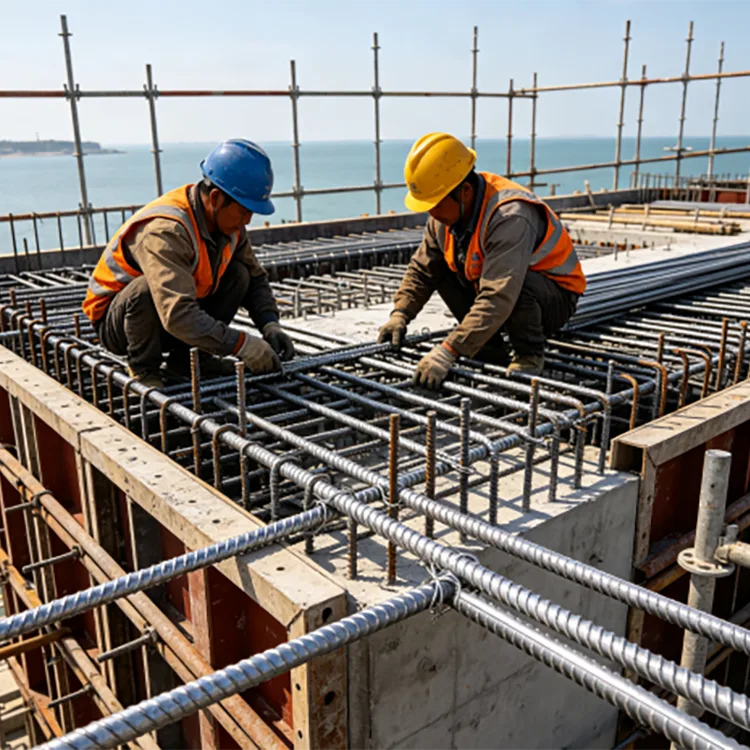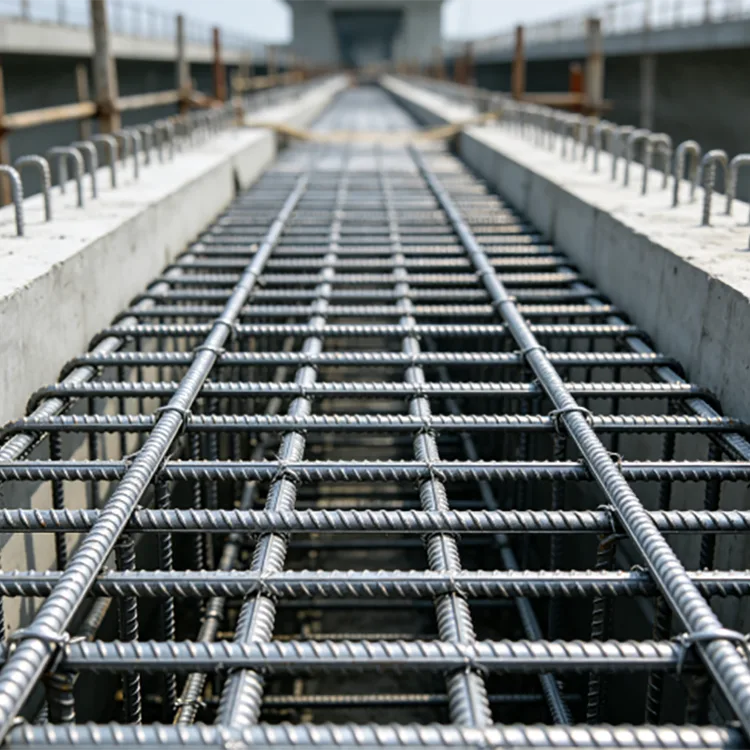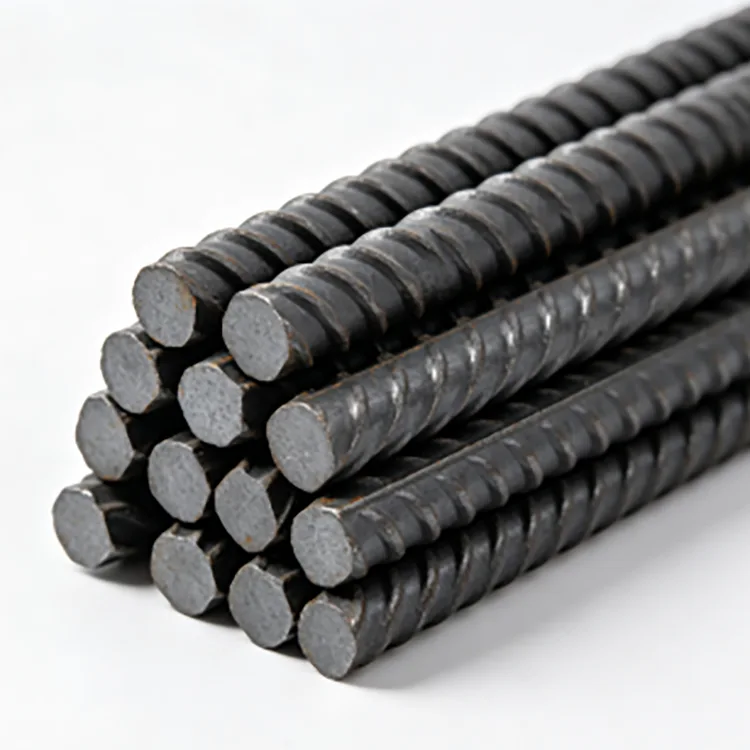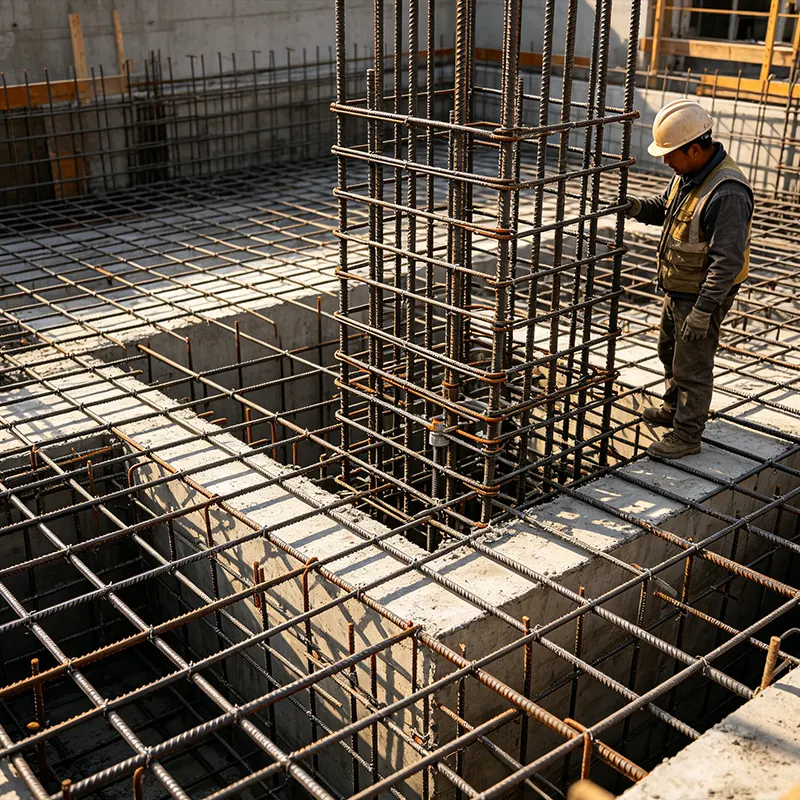
Les barres d'armature en acier galvanisé à chaud sont de l'acier d'armature nervuré ordinaire laminé à chaud avec un revêtement de zinc appliqué sur la barre finie. Les barres d'armature conservent leur surface nervurée et sont utilisées comme renfort à l'intérieur ou autour des structures en béton où les barres d'armature noires conventionnelles peuvent être exposées à un risque plus élevé de corrosion.
La principale raison de spécifier des barres d’armature galvanisées n’est pas d’augmenter la capacité portante de base du renfort. Son objectif est d'ajouter une protection contre la corrosion à la surface de l'acier. Cela devient particulièrement utile dans les structures exposées à l’eau, à l’humidité, aux environnements contenant des chlorures, aux sols contaminés ou à des humidifications et dessèchements répétés.
Les qualités disponibles incluent HRB400, HRB400E, HRB500 et HRB500E, avec des diamètres de Φ6 mm à Φ40 mm. Des longueurs fixes, des découpes et d'autres traitements peuvent être organisés selon les exigences du projet.


|
Article |
Spécification |
|
Produit |
Barres d'armature en acier galvanisé à chaud |
|
Matériau de base |
Acier d'armature nervuré laminé à chaud |
|
Nuances d'acier |
HRB400, HRB400E, HRB500, HRB500E |
|
Diamètres communs |
Φ6, Φ8, Φ10, Φ12, Φ14, Φ16, Φ18, Φ20, Φ22, Φ25, Φ28, Φ32, Φ40 mm |
|
Longueurs standards |
9 m, 12 m |
|
Longueur personnalisée |
6 à 15 m |
|
Norme de matériau de base |
GB/T1499.2-2018 |
|
Norme de galvanisation |
EN ISO 1461 |
|
Revêtement de zinc standard |
≥85 μm |
|
Revêtement de zinc renforcé |
Jusqu'à 275 μm |
|
Surface |
Finition galvanisée gris argenté avec nervures transparentes |
|
Traitement |
Découpe, pliage, filetage et autres traitements convenus |
Le béton offre normalement un certain degré de protection à l’acier noyé grâce à son environnement alcalin. La situation change lorsque le béton est exposé à des chlorures, à l’humidité, à la carbonatation, à des fissures ou à d’autres conditions permettant à des substances favorisant la corrosion d’atteindre les armatures.
Un revêtement galvanisé ajoute une autre couche de protection à la barre d'armature. Le zinc agit comme une barrière physique et peut également fournir une protection sacrificielle lorsque la surface de l'acier est localement exposée.
Cela rend les barres d'armature galvanisées particulièrement pertinentes pour les structures où la corrosion des armatures serait difficile ou coûteuse à réparer après la construction. Des exemples typiques comprennent les infrastructures côtières, les structures de traitement des eaux, les composants de ponts, les fondations extérieures et certaines structures enterrées.
La barre de renfort est inspectée avant la galvanisation pour confirmer sa qualité d'acier, son diamètre et son état de surface. La préparation de la surface élimine ensuite l'huile, le tartre et autres contaminants afin que le zinc puisse correctement adhérer à l'acier.
Après décapage et traitement par flux, les barres d'armature sont immergées dans du zinc fondu à environ 450°C. Le zinc réagit avec la surface de l'acier pour former un revêtement galvanisé lié métallurgiquement. Après retrait, l’excès de zinc est contrôlé, suivi d’un refroidissement, d’une passivation et d’une inspection finale.
Une attention particulière est portée aux nervures et aux creux de la barre déformée. Le profil fini doit rester clairement défini car les nervures contribuent au verrouillage mécanique entre l'armature et le béton.
Le choix doit suivre la conception structurelle plutôt que les exigences de galvanisation.
HRB400 / HRB400E convient à de nombreuses structures conventionnelles en béton armé, fondations d'équipements, infrastructures électriques et projets généraux de protection contre la corrosion. Lorsque les performances sismiques sont spécifiées, la qualité E doit être sélectionnée lorsque la conception du projet et la norme applicable l'exigent.
HRB500 / HRB500E offre un niveau de limite d'élasticité plus élevé et convient mieux aux projets avec une demande de renforcement plus élevée, des charges structurelles plus lourdes ou des conceptions où un renforcement à résistance plus élevée peut aider à optimiser les quantités de renforcement.
Pour les infrastructures côtières à forte charge, les grands projets d'énergie renouvelable et les principales structures de protection contre la corrosion, le HRB500E peut être envisagé lorsqu'il est spécifié par la conception structurelle.
Le diamètre doit être déterminé à partir du programme de renforcement, des exigences de charge, des dimensions des éléments en béton et des règles de détail.
|
Diamètre |
Utilisation typique |
|
Φ6–Φ12 mm |
Renfort léger, éléments secondaires, étriers et composants plus petits |
|
Φ14–Φ25 mm |
Renfort principal pour poutres, colonnes, fondations et bases d'équipements |
|
Φ28–Φ40 mm |
Grandes fondations, structures lourdes, ponts et infrastructures majeures |
Ces gammes sont des références d'approvisionnement plutôt que des substituts aux calculs de structure. Une barre plus grande n'est pas automatiquement meilleure si elle ne correspond pas à l'espacement des armatures, à l'enrobage du béton et aux détails de connexion requis.
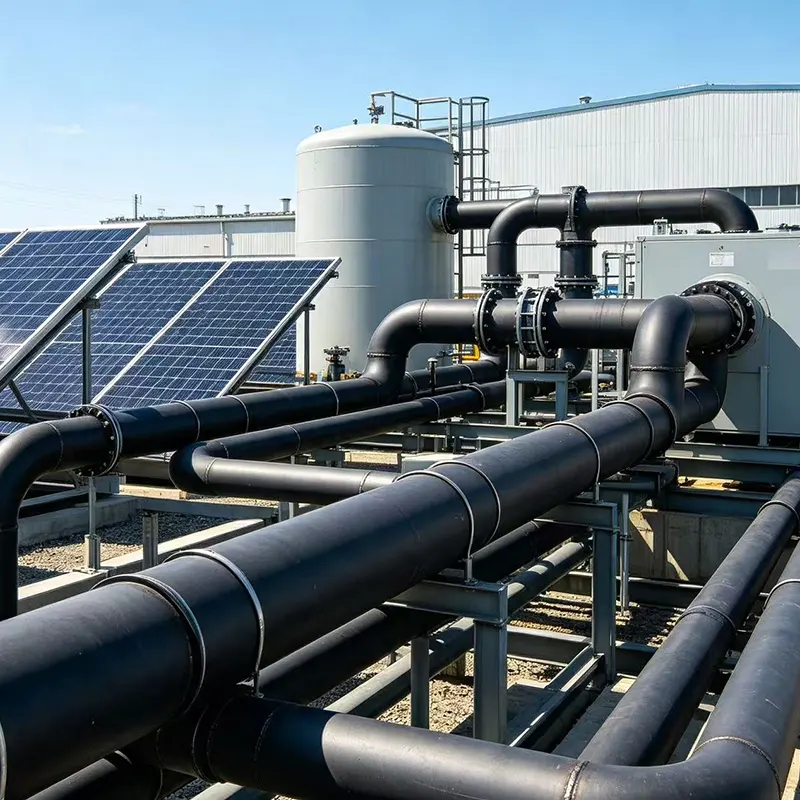
Les barres d'armature galvanisées peuvent être utilisées dans les fondations d'éoliennes, les fondations de sous-stations, les infrastructures photovoltaïques et d'autres projets énergétiques extérieurs où le renforcement peut être exposé à l'humidité et aux conditions du sol.
Les stations d'épuration, les réservoirs d'eau, les structures de drainage, les canaux, les structures de retenue et autres ouvrages en béton liés à l'eau peuvent nécessiter une protection supplémentaire contre la corrosion.
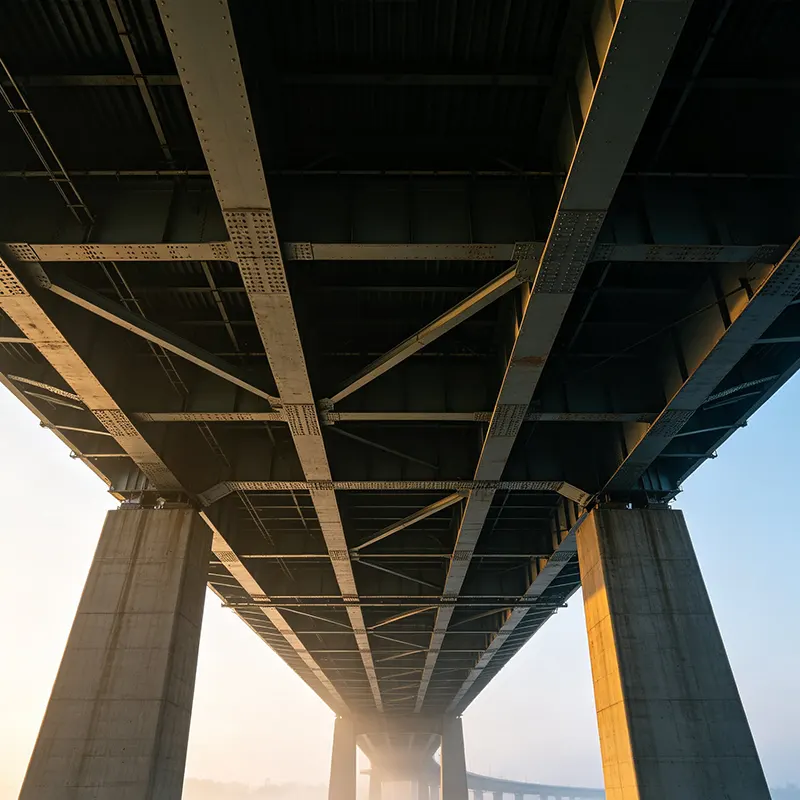
Les bâtiments marins et côtiers, les ports, les ponts, les digues et autres structures exposées aux chlorures sont des applications courantes où la corrosion des renforts intégrés peut devenir un problème de maintenance à long terme.
Les bases d'équipement, les fondations de panneaux d'affichage, les fondations de murs-rideaux et les fondations extérieures de structures en acier peuvent utiliser des renforts galvanisés là où l'humidité et l'exposition au sol justifient une protection supplémentaire.
Les couloirs de services publics souterrains, les fondations d'équipements enterrés et autres structures en béton souterraines peuvent nécessiter des barres d'armature galvanisées lorsque les conditions du sol et la conception du projet identifient la corrosion des armatures comme un risque.
Les barres d'armature galvanisées peuvent être coupées et pliées selon la conception du renfort. Cependant, la fabrication doit être planifiée en tenant compte du revêtement de zinc.
Lorsque la coupe expose l'acier nu, la zone coupée doit être inspectée et réparée avec un revêtement riche en zinc approprié lorsque les spécifications du projet l'exigent.
Le soudage affecte également localement la couche galvanisée. Le zinc doit être retiré de la zone de soudage comme l'exige la procédure de soudage, et la zone affectée doit recevoir une réparation de protection contre la corrosion appropriée après le soudage et le refroidissement.
Pour cette raison, lorsqu'un projet nécessite une préfabrication importante, il est utile de confirmer le calendrier de pliage, de découpe et de soudage avant la galvanisation plutôt que de traiter tout le traitement comme une opération post-galvanisation.
La galvanisation ne supprime pas les nervures de la barre d'armature. La géométrie des nervures reste disponible pour un verrouillage mécanique avec le béton.
Toutefois, pour un projet structurel spécifique, l'adhérence et l'ancrage doivent être évalués en fonction de la norme de conception du béton applicable, du diamètre des barres, de la résistance du béton, de l'enrobage, de la longueur de développement et de la méthode de construction. L'état galvanisé doit être inclus dans les spécifications du projet plutôt que de supposer que chaque détail du béton est automatiquement identique à l'armature non revêtue.
Un revêtement galvanisé standard de ≥85 μm peut être spécifié pour les exigences générales de protection contre la corrosion. Lorsque le projet est plus exposé aux brouillards salins, à l’humidité ou à des conditions corrosives, un revêtement plus épais jusqu’à 275 μm peut être envisagé.
Les exigences en matière de revêtement doivent être convenues avant la production, car le niveau de zinc requis affecte le processus de galvanisation, les critères d'inspection et le coût du projet.
Pour les environnements côtiers, marins ou chimiquement agressifs, l'épaisseur du zinc doit être prise en compte ainsi que l'enrobage du béton, la qualité du béton, le contrôle des fissures, le drainage et la conception globale de la protection contre la corrosion.
L'inspection de la qualité commence par les barres d'armature de base. La qualité de l'acier, le diamètre, l'état de surface et les propriétés mécaniques sont vérifiés par rapport aux spécifications d'achat.
Après la galvanisation, les barres finies sont inspectées pour vérifier la continuité du revêtement, l'état de surface, les défauts visibles et l'épaisseur du revêtement de zinc. Le profil des nervures et les dimensions des barres sont également vérifiés car une accumulation excessive de zinc ne doit pas gêner la manipulation ou la construction normale.
Pour les commandes d'exportation et d'ingénierie, des certificats de matériaux d'usine, des dossiers d'inspection de galvanisation, des documents d'emballage et d'autres documents de qualité convenus peuvent être fournis. Une inspection par un tiers peut également être organisée lorsque le projet l’exige.
Un projet d'infrastructure électrique a sélectionné les barres d'armature galvanisées à chaud HRB400E pour les fondations d'éoliennes, les structures de sous-stations, le renforcement auxiliaire pour la construction liée à la mise à la terre et les composants porteurs intégrés.
La sélection était basée sur la nécessité de combiner les exigences de renforcement de qualité sismique avec une protection supplémentaire contre la corrosion dans des conditions extérieures impliquant la pluie, le contact avec le sol et une exposition environnementale à long terme. La surface galvanisée offrait une protection supplémentaire tandis que la barre nervurée maintenait la configuration de renforcement requise.

Les barres d'armature noires restent adaptées à de nombreux projets de béton armé conventionnels où le système de béton et les conditions d'exposition offrent une protection suffisante contre la corrosion.
Les barres d'armature galvanisées ont un coût initial plus élevé en raison du processus de galvanisation supplémentaire. Sa valeur devient plus évidente lorsque la corrosion des renforts entraînerait des difficultés de réparation ou des coûts de cycle de vie importants.
Pour l'approvisionnement, la comparaison doit donc inclure la classe d'exposition, la durée de service prévue, la conception du béton, l'accès pour la maintenance et les conséquences de la corrosion des armatures plutôt que de comparer uniquement le prix à la tonne.
|
Exigence |
Détails |
|
Nuance d'acier |
HRB400 / HRB400E / HRB500 / HRB500E |
|
Diamètre |
Φ6–Φ40 mm ou spécifique au projet |
|
Longueur |
9 m / 12 m standard ou 6 à 15 m personnalisé |
|
Revêtement de zinc |
≥85 μm standard ou spécification plus épaisse |
|
Quantité |
Tonnage total et répartition du diamètre |
|
Traitement |
Coupe, pliage, filetage ou autres exigences |
|
Application |
Côtier, enterré, eau, électricité, photovoltaïque, pont, fondation, etc. |
|
Inspection |
Inspection d'usine, certificat de matériau, inspection de revêtement ou inspection par un tiers |
Le procédé de galvanisation est avant tout un traitement de protection de surface. La barre d'armature finie doit toujours répondre aux exigences mécaniques spécifiées pour sa qualité d'acier. Les propriétés mécaniques doivent être vérifiées par le biais de l'inspection des matériaux applicable et des exigences du projet.
Oui. Les nervures déformées restent sur la barre et assurent un verrouillage mécanique avec le béton. Les exigences d’ancrage et de développement spécifiques au projet doivent toujours suivre la norme de conception structurelle applicable.
Oui, mais le soudage affecte le revêtement de zinc autour de la soudure. La procédure de soudage doit tenir compte de la surface galvanisée et la protection en zinc endommagée doit être réparée après le soudage.
Il peut être plié lorsque l'opération de pliage est compatible avec la qualité de la barre, son diamètre et les exigences du projet. Pour une fabrication étendue, il est préférable de confirmer le calendrier de pliage avant la galvanisation et d'inspecter le revêtement après le pliage.
Pas nécessairement. L'exposition côtière et marine peut nécessiter une spécification de zinc plus élevée. Un revêtement jusqu'à 275 μm peut être discuté, ainsi qu'une couverture en béton et la conception globale de contrôle de la corrosion du projet.
La principale différence réside dans le niveau de résistance spécifié. Le HRB400E a un niveau de limite d'élasticité d'au moins 400 MPa, tandis que le HRB500E a un niveau de limite d'élasticité d'au moins 500 MPa. La désignation E est associée à des exigences supplémentaires liées aux applications sismiques.
Oui. Les longueurs standard sont de 9 m et 12 m, tandis que les longueurs fixes de 6 à 15 m peuvent être discutées en fonction du calendrier du projet et des exigences de transport.
Les certificats de matériaux, les dossiers d'inspection des produits, les documents d'inspection de galvanisation, les listes de colisage et autres documents d'exportation ou de projet convenus peuvent être préparés conformément aux spécifications d'achat.
Adresse
Artère secondaire n° 2-1, zone d'expansion de la zone industrielle de Daqiuzhuang, district de Jinghai, Tianjin, Chine
Tél