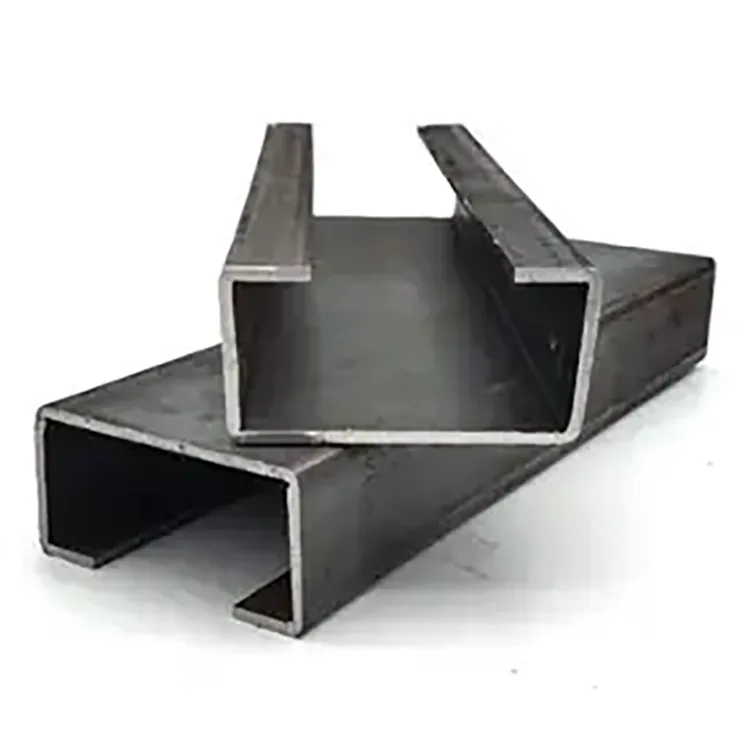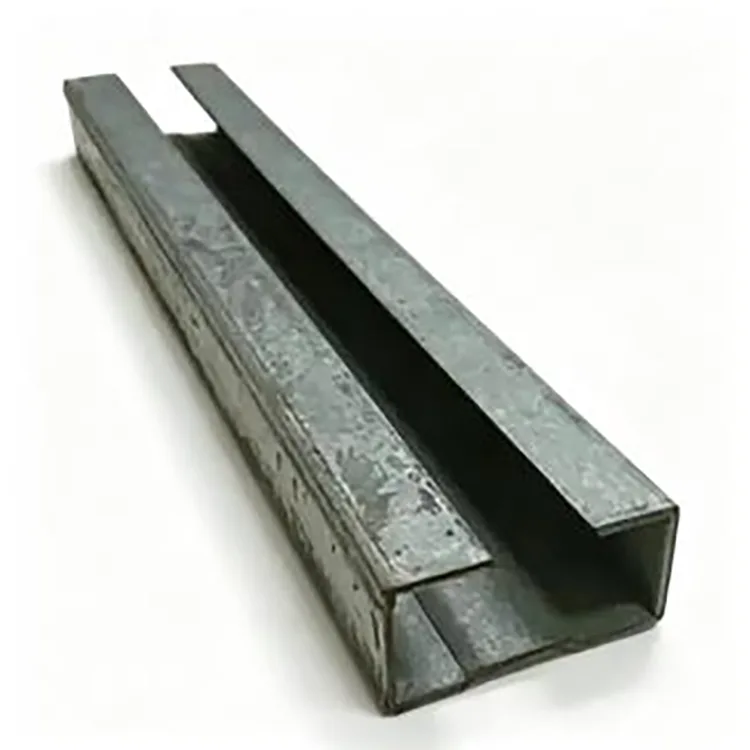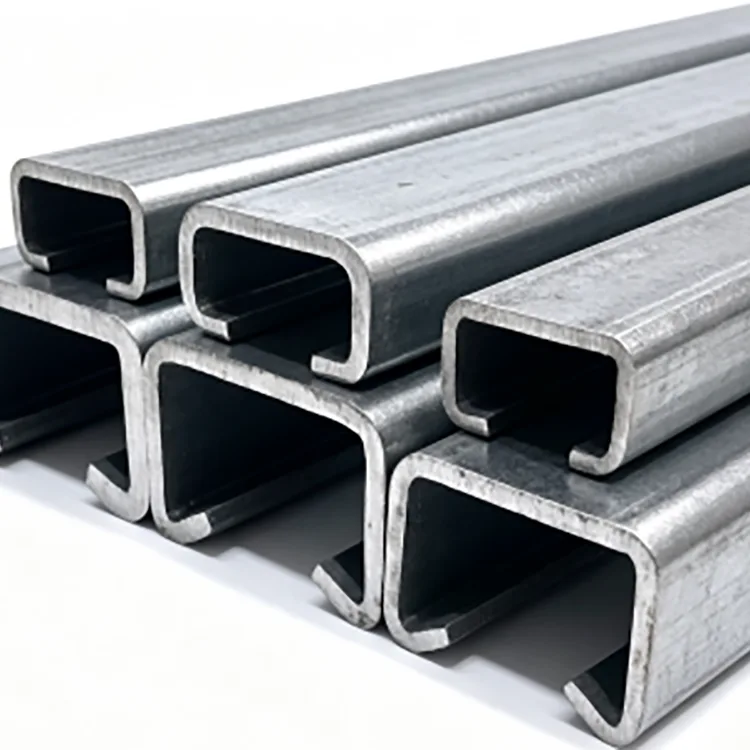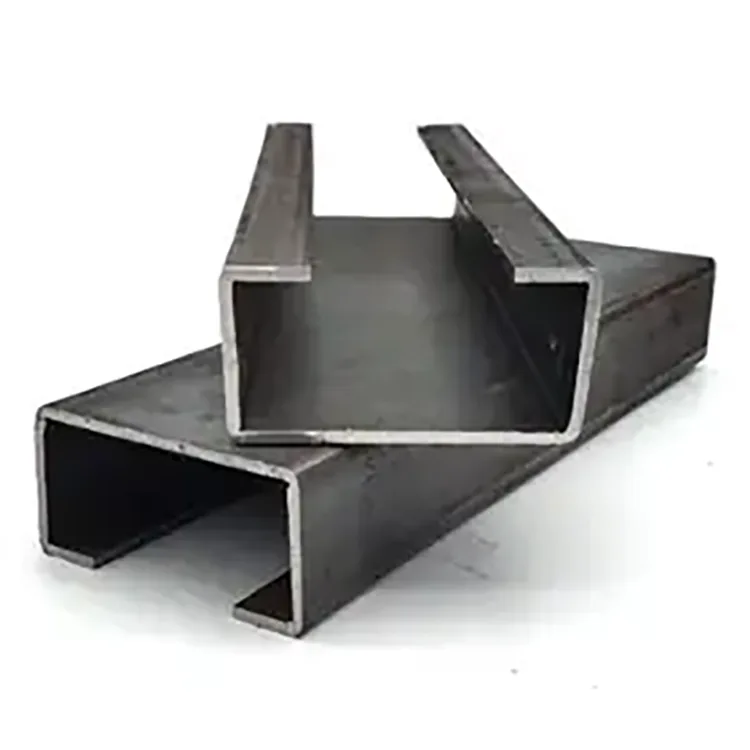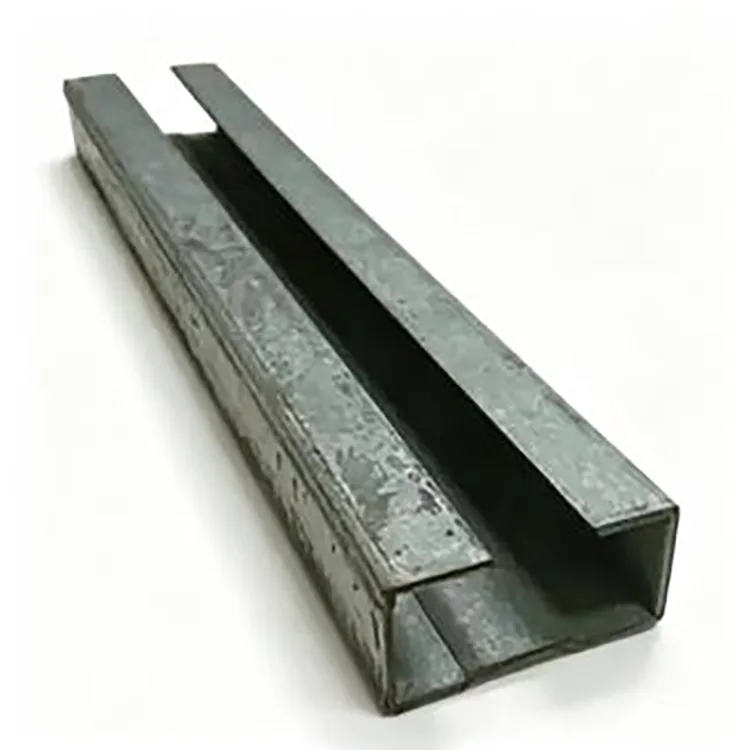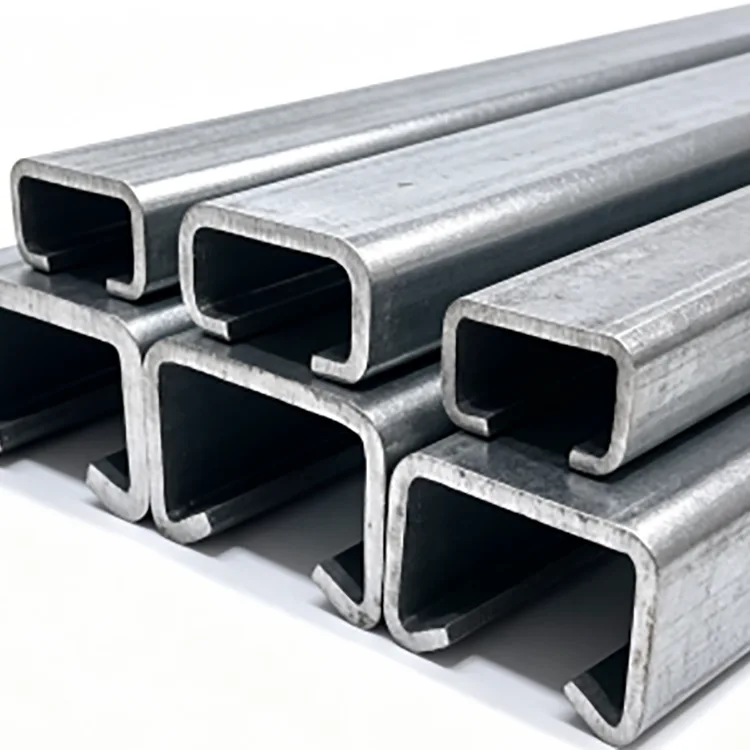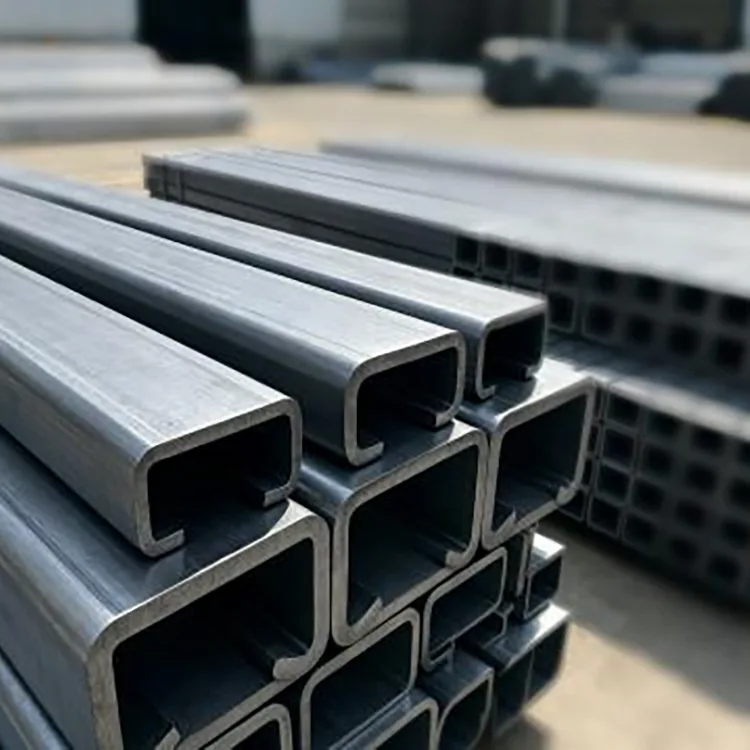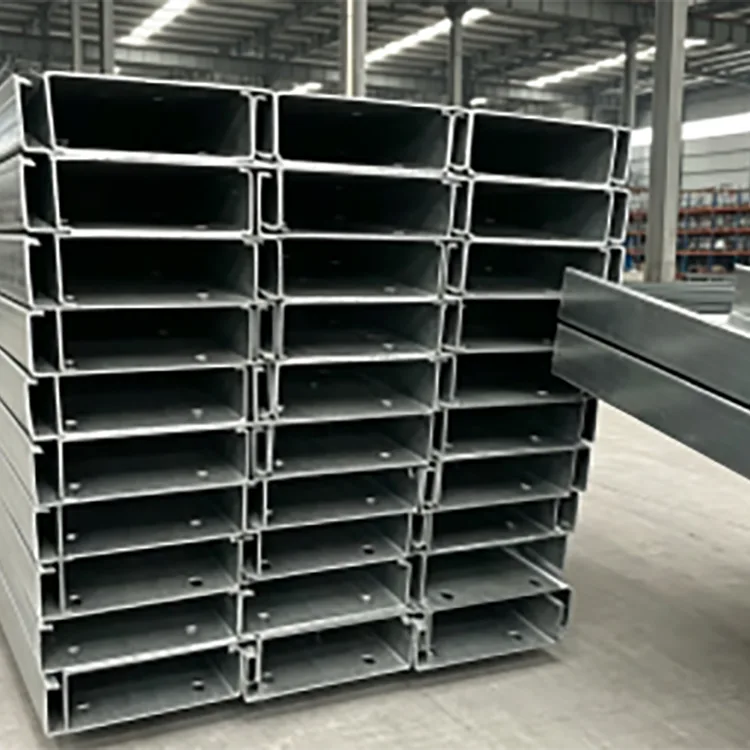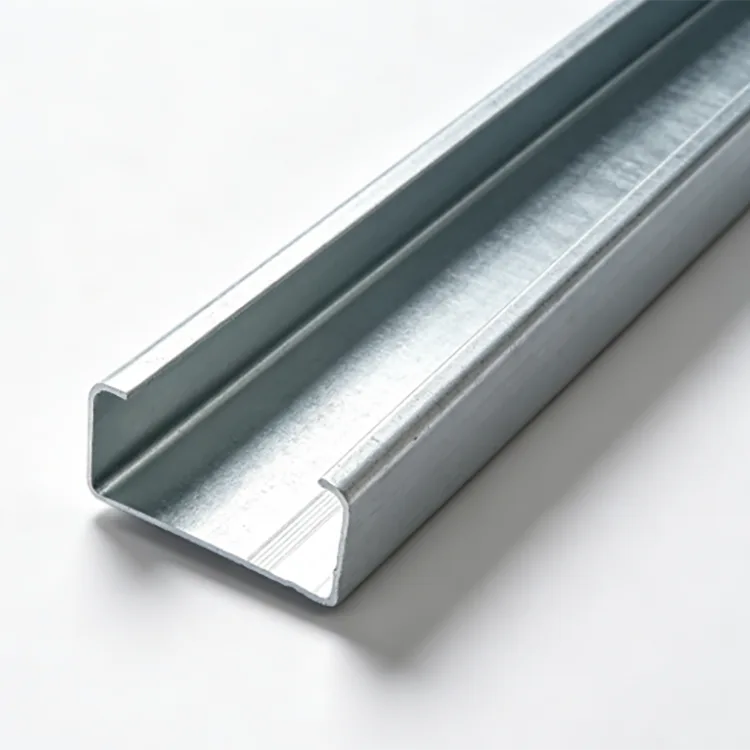
L'acier pour sections en C formé à froid est conçu pour les structures en acier où un rapport résistance/poids élevé, des dimensions constantes et une installation rapide sont plus importants que l'utilisation de sections lourdes laminées à chaud.
Le profilé est fabriqué en alimentant continuellement une bande d'acier à travers une série de rouleaux de formage. L'acier est progressivement plié en une section en forme de C sans laminage à chaud à haute température. Étant donné que le processus de formage peut contrôler la géométrie et la longueur de la section en continu, l'élément fini convient aux projets nécessitant des sections répétées, des longueurs fixes, des trous pré-perforés et un assemblage boulonné rapide.
Q235B et Q355B sont disponibles selon les exigences structurelles. Les sections courantes vont de C80 à C300, avec des épaisseurs de paroi de 0,8 mm à 3,0 mm.


|
Article |
Spécification |
|
Produit |
Acier de section C formé à froid |
|
Matériel |
Q235B, Q355B |
|
Section |
C80, C100, C120, C140, C160, C180, C200, C220, C250, C300 |
|
Épaisseur de paroi |
0,8 à 3,0 mm |
|
Longueur standard |
6 m, 9 m, 12 m |
|
Longueur personnalisée |
Coupe à longueur fixe disponible |
|
Processus de fabrication |
Profilage à froid, nivelage, poinçonnage et découpe |
|
Surface |
Acier noir / acier décapé, non revêtu |
|
Standard |
GB/T 6728-2017 |
|
Traitement |
Poinçonnage, découpe, découpe d'angles, dimensions personnalisées |
|
Application |
Pannes, charpentes murales, mezzanines, cloisons, supports d'équipements et structures légères en acier |
Le processus de production est différent de la fabrication d'un canal laminé à chaud conventionnel.
Une bande d'acier est au départ un matériau plat. Il passe par plusieurs stations de formage, chaque jeu de rouleaux introduisant une quantité contrôlée de déformation jusqu'à ce que la section en C finale soit atteinte.
Ce processus de formage progressif permet au fabricant de contrôler :
Profondeur de coupe
Largeur de bride
Géométrie des lèvres si nécessaire
Épaisseur de paroi
Rectitude globale
Position du trou
Longueur fixe
Pour les éléments de construction répétés, cette cohérence dimensionnelle peut être plus précieuse que la simple sélection d'une section en acier plus lourde.
Cependant, les performances structurelles finales doivent toujours être vérifiées par rapport aux dimensions réelles de la section, à la qualité du matériau, à la portée, aux conditions de support, à la méthode de connexion, aux charges et au code de conception applicable.
La bande d'acier Q235B ou Q355B est sélectionnée en fonction de la section requise et de l'application structurelle.
Le matériau entrant est vérifié pour son épaisseur, son état de surface et ses informations avant d'entrer dans la ligne de formage.
La bobine est déroulée et nivelée pour éliminer les déformations indésirables. Une alimentation stable de la bande est importante car une variation à ce stade peut affecter ultérieurement la rectitude de la section et le positionnement des trous.
La bande nivelée passe par plusieurs stations de rouleaux.
Au lieu de plier le matériau pour lui donner la forme finale en C en une seule opération, la section est formée progressivement. Cela réduit les déformations soudaines et permet de contrôler les dimensions de la section et la géométrie des brides tout au long de la production.
Si le projet nécessite des trous de boulons, des trous de service ou des trous de montage répétés, le poinçonnage peut être intégré à la ligne de production.
L'espacement et le positionnement des trous doivent être confirmés à partir des dessins du client avant la production, en particulier lorsque les sections seront assemblées directement sur site.
Après formage et poinçonnage, la section est dimensionnée et vérifiée pour sa rectitude.
Cette étape permet de contrôler la torsion, la déviation des brides et les variations dimensionnelles qui pourraient autrement rendre l'assemblage du cadre plus difficile.
La section continue est coupée selon la longueur spécifiée.
La fourniture standard comprend des longueurs de 6 m, 9 m et 12 m, tandis que la coupe à longueur fixe peut être organisée dans la gamme personnalisée.
Les sections C finies sont vérifiées avant le regroupement.
L'inspection se concentre sur les dimensions de la section, l'épaisseur de la paroi, la rectitude, la position du trou le cas échéant, la longueur de coupe, l'état de la surface et la cohérence du lot.
Le formage à froid permet de façonner la bande d'acier en une section ouverte efficace. Lorsque la conception structurelle permet un élément à paroi mince, cela peut réduire la quantité d'acier requise par rapport à une section conventionnelle plus lourde.
L'économie de poids réelle doit être calculée à partir des exigences sélectionnées en matière de section en C, d'épaisseur de paroi, de portée, de charge et de conception plutôt que de supposer un pourcentage fixe pour chaque projet.
Le profilage continu fournit des dimensions de section reproductibles sur de longues séries de production.
Pour les projets utilisant des centaines ou des milliers de pannes ou d'éléments de charpente répétés, des dimensions cohérentes peuvent simplifier la fabrication et réduire le besoin de correction sur site.
Des longueurs prédécoupées et des trous pré-percés peuvent être fournis pour un assemblage boulonné.
Ceci est particulièrement utile pour les structures en acier légères où la séquence d'installation dépend de la position précise des trous et de longueurs d'éléments reproductibles.
Les sections C80 à C300 couvrent une gamme d'exigences légères en matière de structure et de charpente.
L'épaisseur de paroi peut également être sélectionnée entre 0,8 et 3,0 mm en fonction de la capacité de section requise et des conditions de conception.
La surface en acier non revêtue peut être préparée pour la peinture, le revêtement en poudre, la galvanisation ou d'autres procédés de protection contre la corrosion spécifiés.

Le choix d'une section en C doit commencer par les exigences structurelles plutôt que de simplement sélectionner le plus grand profil disponible.
|
Plage de sections |
Utilisation typique |
Considération principale |
|
C80 à C100 |
Charpente légère, cloisons, supports intérieurs |
Convient aux charges relativement légères et aux portées plus courtes |
|
C120-C160 |
Pannes, charpentes murales, supports d'équipements |
Gamme commune pour la construction légère en acier |
|
C180–C220 |
Pannes plus lourdes, éléments secondaires de mezzanine, charpente industrielle |
Nécessite une vérification de la charge et de la portée |
|
C250–C300 |
Applications de charpente et de support plus lourdes |
La capacité de la section, le flambement local et la conception des connexions doivent être vérifiés |
La sélection réelle doit être confirmée par un calcul structurel. Pour les sections à paroi mince, le flambement local, le flambement par distorsion, le maintien latéral et les détails de connexion peuvent affecter la capacité utilisable.
|
Matériel |
Sélection typique |
Considération |
|
Q235B |
Charpente intérieure, pannes, cloisons, supports d'équipements, structures légères |
Convient lorsque les exigences de résistance de conception se situent dans les limites des capacités de la nuance. |
|
Q355B |
Charpente à charge plus élevée, pannes plus lourdes, bases d'équipement et éléments structurels |
Qualité de résistance supérieure où les calculs structurels nécessitent une résistance accrue du matériau |
L’utilisation du Q355B ne signifie pas automatiquement qu’une section plus fine peut remplacer une section Q235B plus épaisse. La conception complète de la section doit être vérifiée en termes de résistance, de stabilité, de flambement, de connexions et de facilité d'entretien.
L'acier à section C formé à froid standard est fourni sans revêtement de zinc protecteur.
Cela le rend économique pour :
Ateliers intérieurs secs
Entrepôts fermés
Mezzanines intérieures
Cloisons intérieures
Châssis d'équipement
Structures intérieures temporaires
Projets recevant leur propre peinture ou revêtement protecteur
Il ne doit pas être sélectionné comme acier noir non traité pour une exposition prolongée à la pluie, à la condensation, aux embruns salins côtiers, aux conditions enterrées ou aux produits chimiques corrosifs.
Pour les applications extérieures ou humides, des sections en C galvanisées ou un autre système de protection contre la corrosion spécifié doivent être envisagés.
Les sections C peuvent être utilisées comme éléments secondaires de toit et de mur dans les bâtiments en acier léger. La taille et l'épaisseur de la section doivent être sélectionnées en fonction de la portée, de la charge, de l'espacement, des conditions de vent et de la conception des connexions.
Le poids propre relativement faible des sections formées à froid peut être utile pour les systèmes de mezzanines et de plates-formes intérieures où le bâtiment existant a des limites en matière de charge morte supplémentaire.
Les sections C conviennent aux charpentes de murs intérieurs, aux systèmes de support de plafond, aux structures de séparation et à d'autres applications de charpente légère.
Les sections peuvent être fabriquées en supports d'équipement, en cadres de support de câbles et de tuyaux, en structures de machines et en supports industriels.
Les sections C peuvent être utilisées pour les racks, les postes de travail, les plates-formes légères et autres structures industrielles lorsque la section sélectionnée a été vérifiée pour les charges requises.
Différents projets nécessitent souvent des modèles de trous et des longueurs d'éléments différents. Au lieu de couper chaque section sur place, la chaîne de production peut préparer les éléments selon les dessins de fabrication approuvés.
Les options disponibles incluent :
Dimensions des sections personnalisées
Épaisseur de paroi personnalisée
Longueurs fixes de 3 à 12 m
Trous pré-percés
Schémas de trous selon les dessins
Production coupée à longueur
Coupe d'angle
Traitement final spécial
Dispositions de traitement de surface
Pour une production personnalisée, les acheteurs doivent fournir le dessin de section, la qualité du matériau, l'épaisseur de la paroi, la longueur, le diamètre et l'espacement des trous, la quantité et le traitement de surface requis.
Pour les sections formées à froid, la géométrie finale de la section est étroitement liée à l'état de la bande d'acier entrante et à la stabilité du processus de profilage.
Les contrôles qualité couvrent donc tout le parcours de production.
Inspection des matériaux : les informations sur les matériaux Q235B ou Q355B et l'état de la bande entrante sont vérifiés avant la production.
Inspection de l'épaisseur : l'épaisseur réelle de la bande est surveillée pour garantir que la section finie répond aux exigences d'épaisseur de paroi spécifiées.
Inspection des sections : la profondeur de la section, les dimensions des brides et d'autres dimensions critiques sont vérifiées après le formage.
Inspection de rectitude : les éléments finis sont vérifiés pour détecter la flexion, la torsion et la déformation.
Inspection des trous : pour les produits pré-perforés, le diamètre, l'espacement et la position des trous sont vérifiés par rapport au dessin de production.
Contrôle de longueur : Les longueurs coupées sont vérifiées avant le regroupement.
Cohérence des lots : des échantillons provenant de différentes étapes de production sont comparés pour identifier la dérive dimensionnelle au cours de longues séries de production.
Cette approche est particulièrement importante pour les commandes importantes, car un petit écart dimensionnel répété sur des centaines de membres peut créer d'importants problèmes d'installation sur site.
Rongheng Intelligent Manufacturing (Tianjin) Import & Export Co., Ltd. fournit des produits en acier via une plate-forme de vente internationale soutenue par Tianjin Gefu Steel.
Située dans la zone industrielle de Daqiuzhuang, à Tianjin, l'entreprise travaille avec des ressources de production et de transformation d'acier couvrant les tubes en acier, les sections creuses, les profilés en acier, les produits galvanisés et les systèmes de montage photovoltaïques.
Pour les achats d’ingénierie, l’offre peut prendre en charge :
Commandes d'acier en vrac
Production en longueur fixe
Sections C pré-perforées
Dimensions personnalisées
Exigences OEM/ODM
Inspection par un tiers selon les exigences du projet
Expédition de conteneurs
Le MOQ standard est un conteneur de 20 pieds, environ 20 à 25 tonnes. Le délai de livraison standard est généralement de 15 à 25 jours en fonction des exigences en matière de spécifications, de quantité, de traitement et de personnalisation.
Pour un devis, les informations les plus utiles sont la taille de la section C, l'épaisseur de paroi, la qualité du matériau, la longueur, la configuration des trous, la quantité, le traitement de surface, la destination et la norme applicable.
Oui, les sections en C formées à froid sont largement utilisées comme éléments de charpente structurels et secondaires. Cependant, la résistance ne peut être jugée uniquement à partir du processus de formage. La taille de la section, l'épaisseur de la paroi, la qualité de l'acier, la portée, la charge, le contreventement, la méthode de connexion et le comportement au flambage doivent tous être pris en compte.
Il peut être considérablement plus léger lorsqu'une section en C à paroi mince conçue de manière efficace peut répondre à la capacité structurelle requise. La différence de poids réelle dépend des sections sélectionnées et de la conception technique.
Les sections à parois minces nécessitent une conception et une retenue appropriées. Le flambage local, la distorsion, la stabilité latérale et les détails de connexion doivent être vérifiés plutôt que de supposer qu'une section plus mince fonctionnera comme un canal lourd laminé à chaud.
Oui. Un poinçonnage automatique peut être organisé pour des trous de boulons répétés ou d'autres ouvertures. Le diamètre des trous, l'espacement, la distance entre les bords et le motif doivent être confirmés à partir du dessin de fabrication avant la production.
L’acier noir non traité n’est pas recommandé pour une exposition extérieure à long terme. La pluie, la condensation, les brouillards salins et toute autre humidité peuvent accélérer la corrosion. Les sections C galvanisées ou peintes sont plus appropriées lorsqu'une protection contre la corrosion est requise.
Dans un environnement intérieur sec et bien ventilé, une protection supplémentaire contre la corrosion n'est pas toujours nécessaire. En cas de présence d'humidité, de condensation, de vapeurs chimiques ou d'autres conditions corrosives, un revêtement protecteur approprié doit être envisagé.
Q355B a une limite d'élasticité spécifiée plus élevée que Q235B et peut être sélectionné lorsque la conception structurelle nécessite une plus grande résistance du matériau. Cela ne signifie pas automatiquement que chaque section du Q355B peut être rendue plus fine ; la conception structurelle complète doit encore être vérifiée.
Les longueurs courantes sont de 6 m, 9 m et 12 m. Une coupe à longueur fixe peut également être organisée en fonction des exigences du projet.
Oui. Les dimensions de section personnalisées, les épaisseurs de paroi, les longueurs, les modèles de trous et d'autres exigences de traitement peuvent être discutées en fonction des dessins et de la faisabilité de la production.
Fournissez les dimensions de la section en C, l'épaisseur de la paroi, la qualité du matériau, la longueur requise, la quantité, la configuration des trous le cas échéant, le traitement de surface et les exigences de livraison. Un dessin en coupe est recommandé pour les produits non standards.
Adresse
Artère secondaire n° 2-1, zone d'expansion de la zone industrielle de Daqiuzhuang, district de Jinghai, Tianjin, Chine
Tél