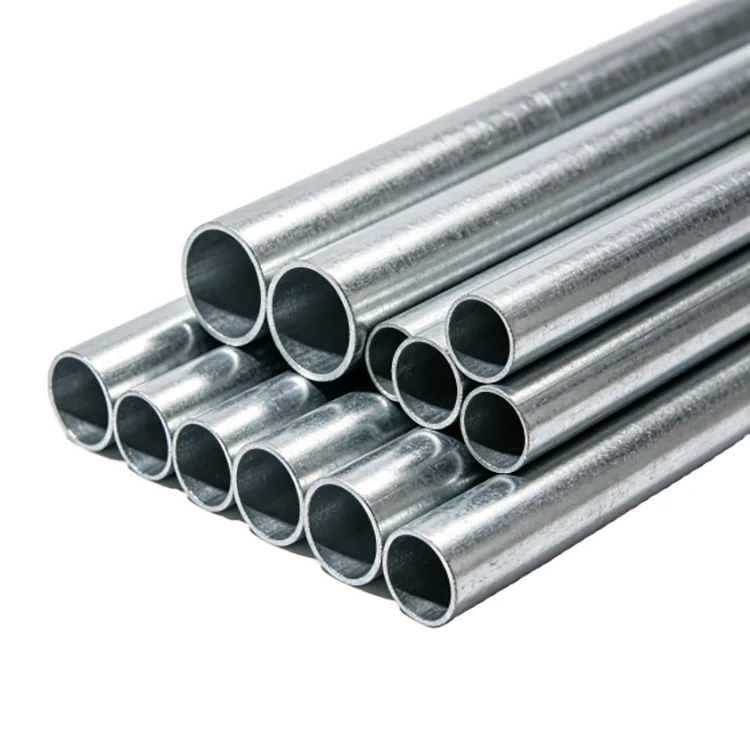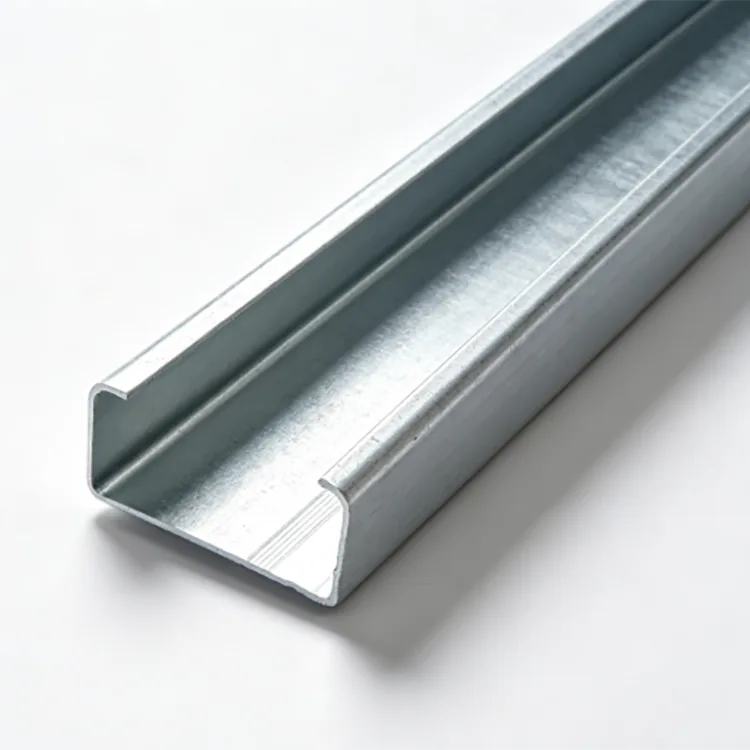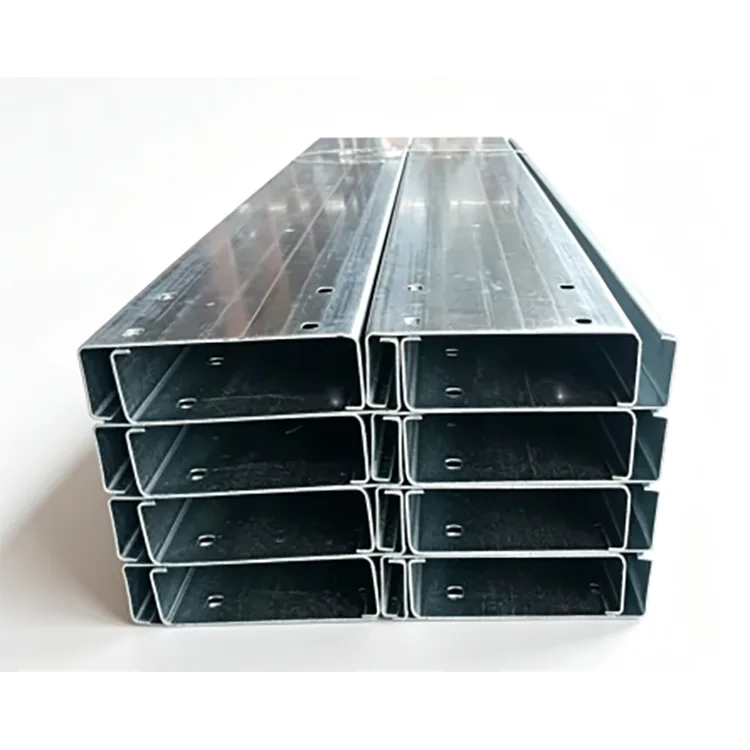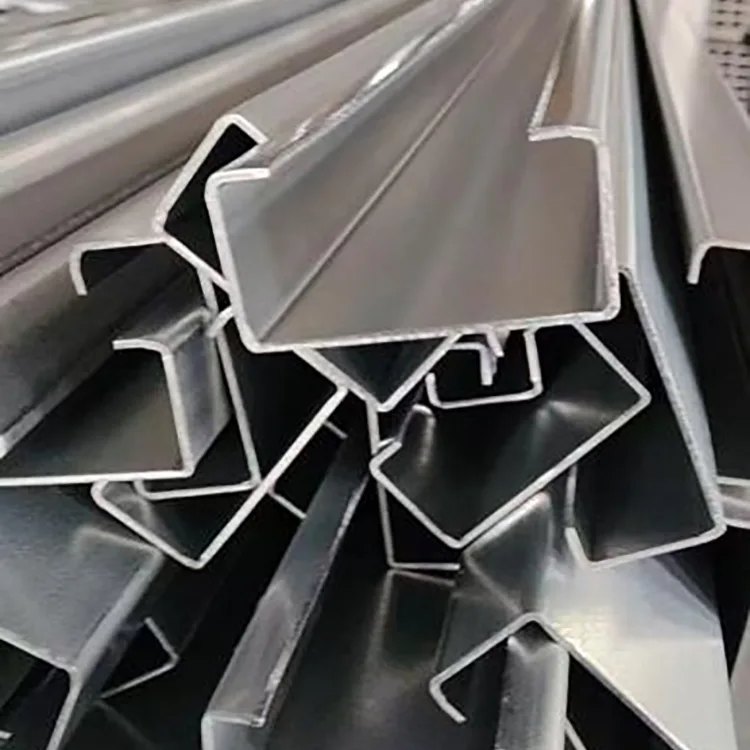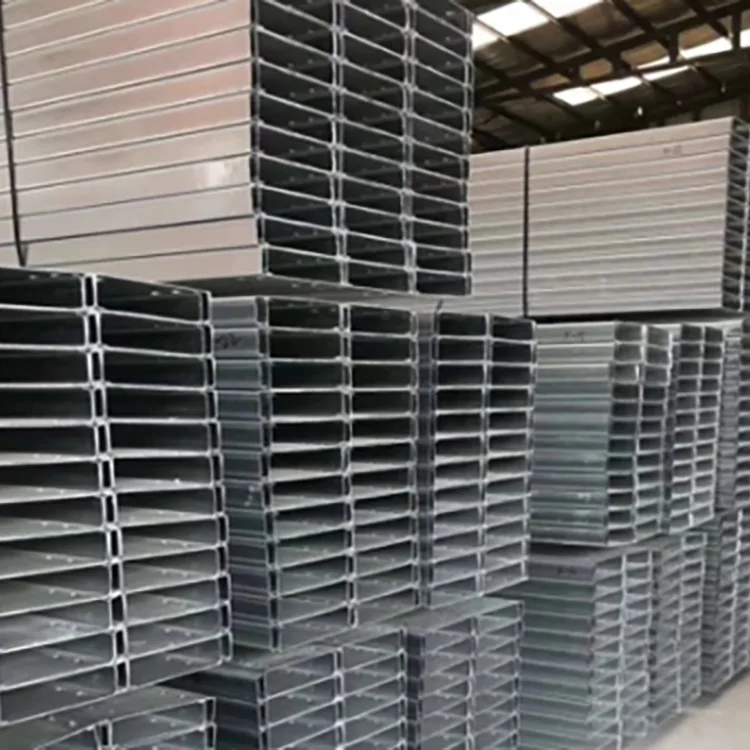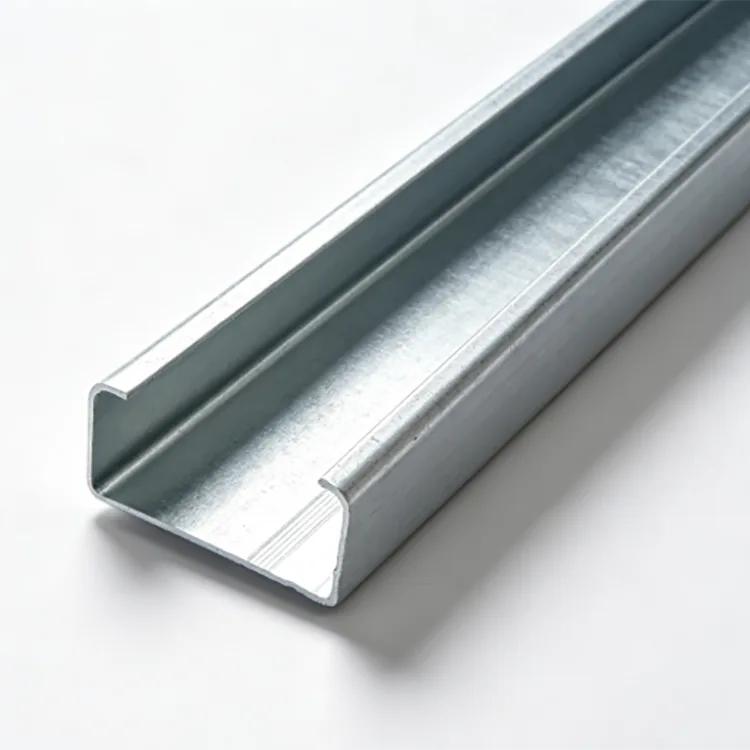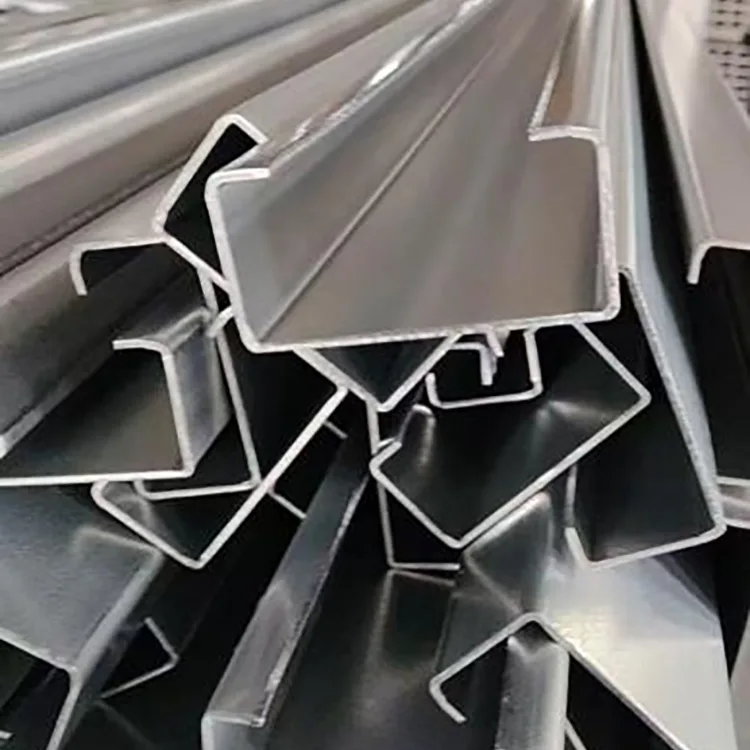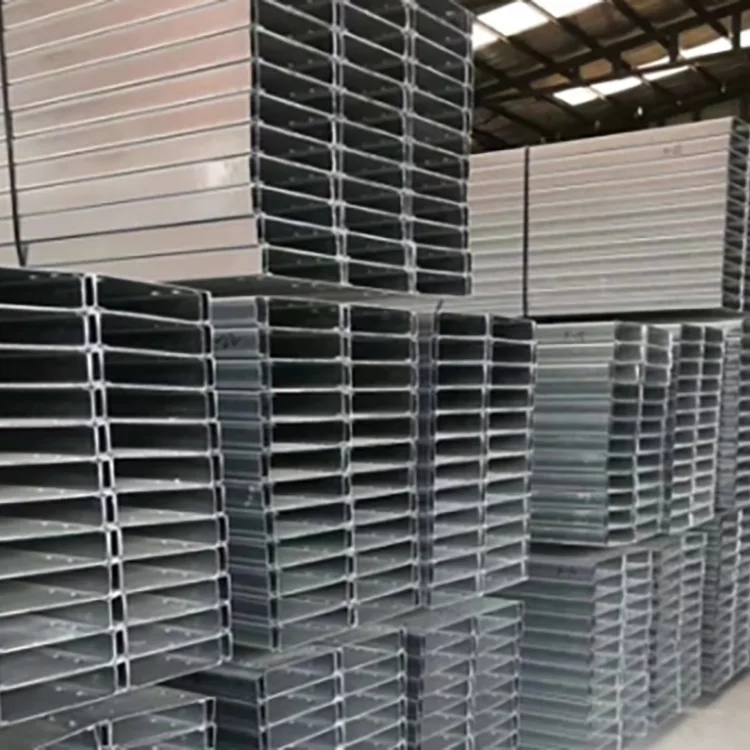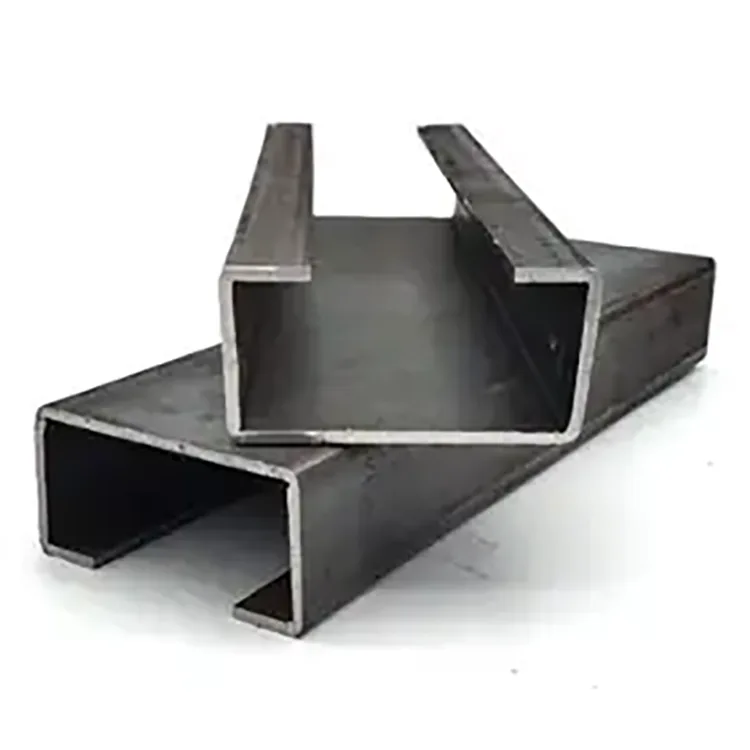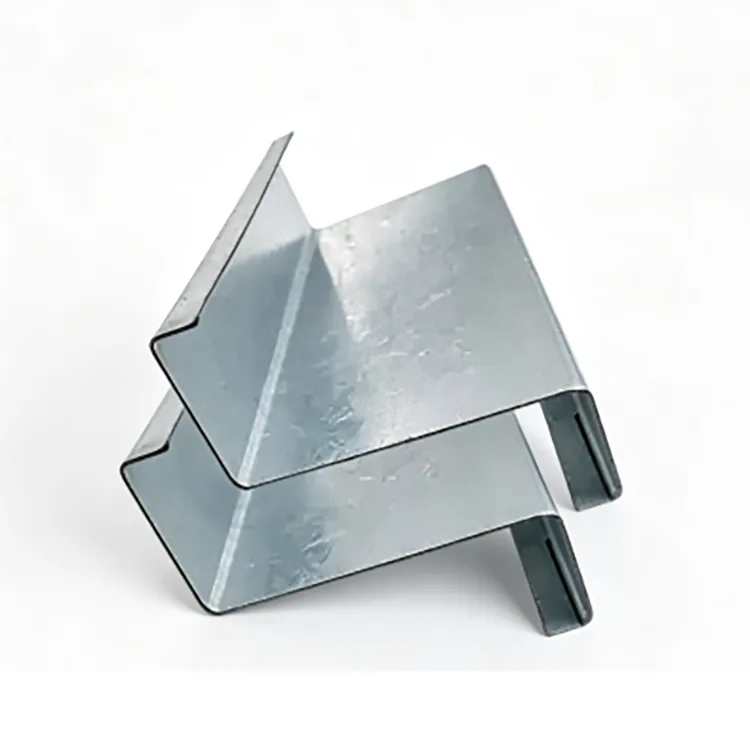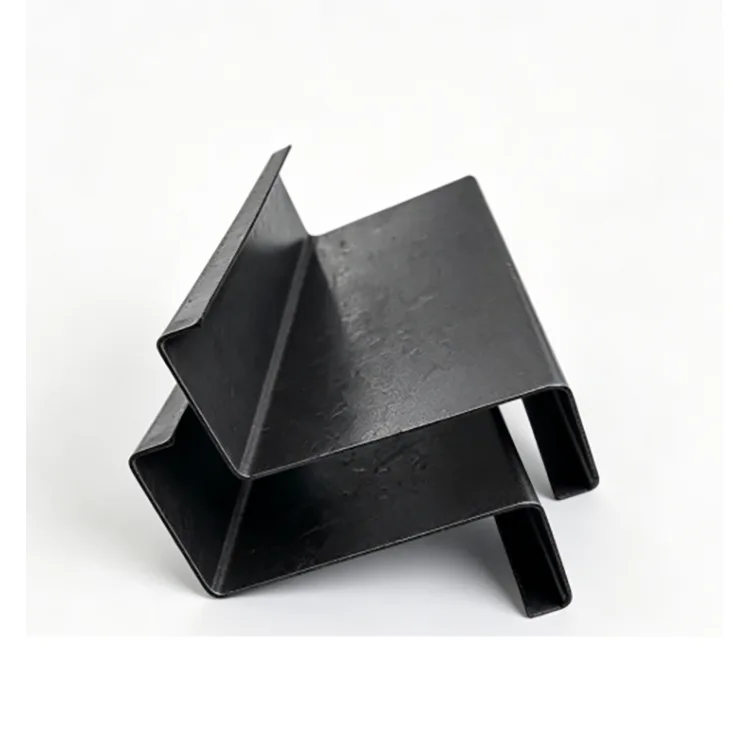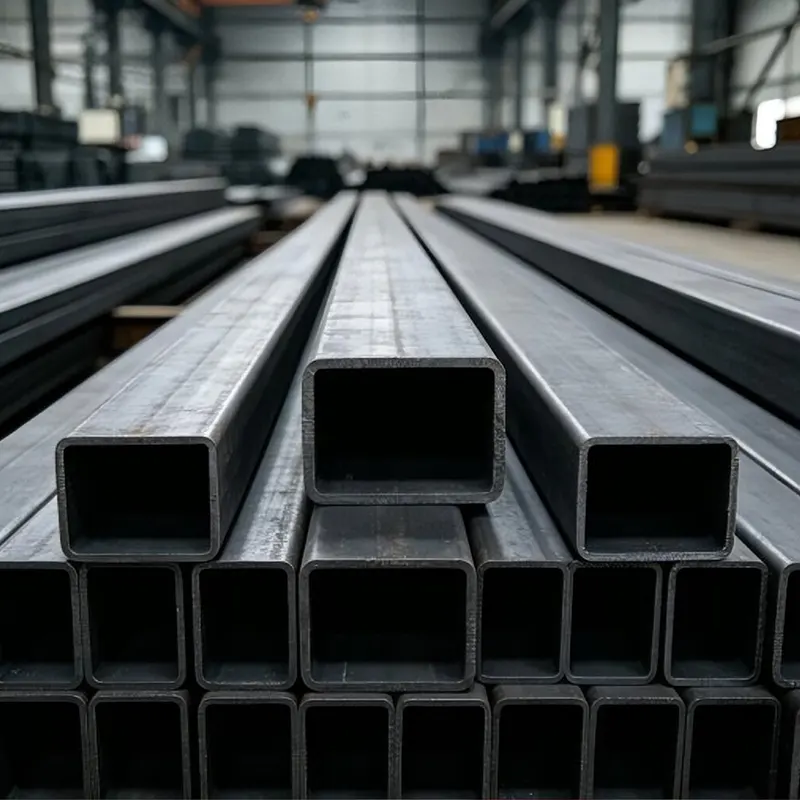
La panne C galvanisée est produite à partir de bandes d'acier Q235B ou Q355B par laminage à froid continu. La section en forme de C est formée aux dimensions requises, suivie d'une découpe, d'un poinçonnage et d'un redressage de longueur fixe. Le profilé fini subit ensuite un décapage, un fluxage, un séchage et une galvanisation à chaud.
Le processus de formage puis de galvanisation permet au profilé C terminé, y compris ses principaux trous et découpes, de recevoir un revêtement de zinc global. Cela rend la section adaptée aux structures exposées à la pluie, à l'humidité, aux brouillards salins et à d'autres conditions corrosives.
Comparé aux pannes en C noires formées à froid, le profilé galvanisé nécessite moins d'entretien de routine contre la corrosion et est mieux adapté à une utilisation extérieure à long terme. Le revêtement de zinc doit être choisi en fonction de l'environnement réel.


|
Article |
Spécification |
|
Produit |
Panne en C galvanisée |
|
Nuance d'acier |
Q235B, Q355B |
|
Taille des sections |
C80 à C300 |
|
Épaisseur de paroi |
0,8 à 3,0 mm |
|
Méthode de galvanisation |
Galvanisation à chaud globale |
|
Épaisseur de zinc standard |
≥85 μm |
|
Épaisseur de zinc lourde |
200-275 μm |
|
Longueur standard |
6 m, 9 m, 12 m |
|
Longueur personnalisée |
Disponible |
|
Surface |
Finition galvanisée gris argenté |
|
Traitement |
Poinçonnage, découpe, découpe d'angles, trous personnalisés |
|
Applications |
Systèmes photovoltaïques, usines, bâtiments d'élevage, structures côtières, installations chimiques et de traitement des eaux usées |
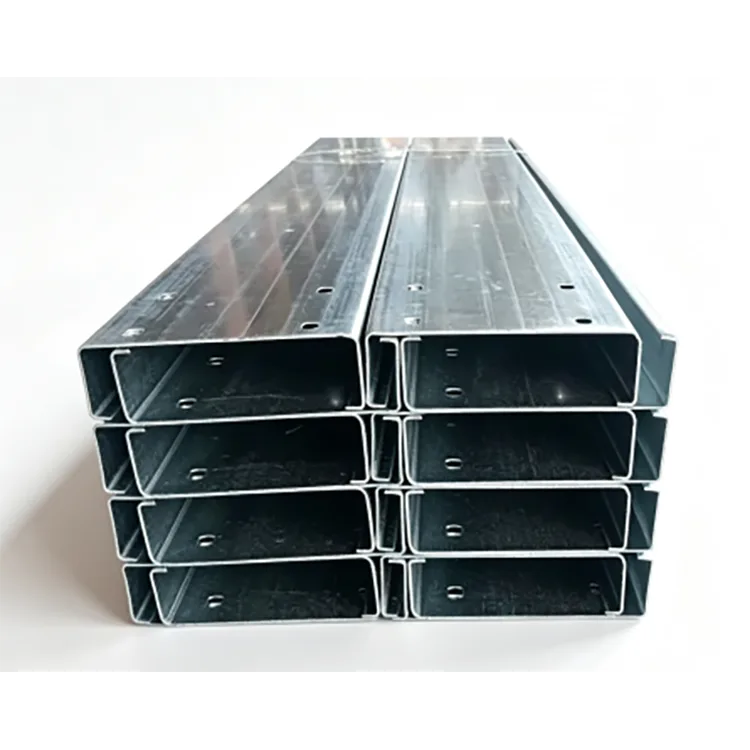
La bande d'acier entre dans la ligne de formage à froid, où plusieurs passes de formage produisent la section C. La coupe, le poinçonnage et le traitement des coins de longueur fixe sont terminés avant la galvanisation.
Les sections formées sont décapées, traitées avec un flux et séchées avant d'entrer dans un bain de zinc fondu à environ 450°C. Après galvanisation, ils sont refroidis et passivés. L’épaisseur, la couverture et l’apparence du revêtement de zinc sont vérifiées avant l’emballage.
Le formage et le poinçonnage avant la galvanisation permettent au profil terminé et aux zones traitées de recevoir une protection en zinc.
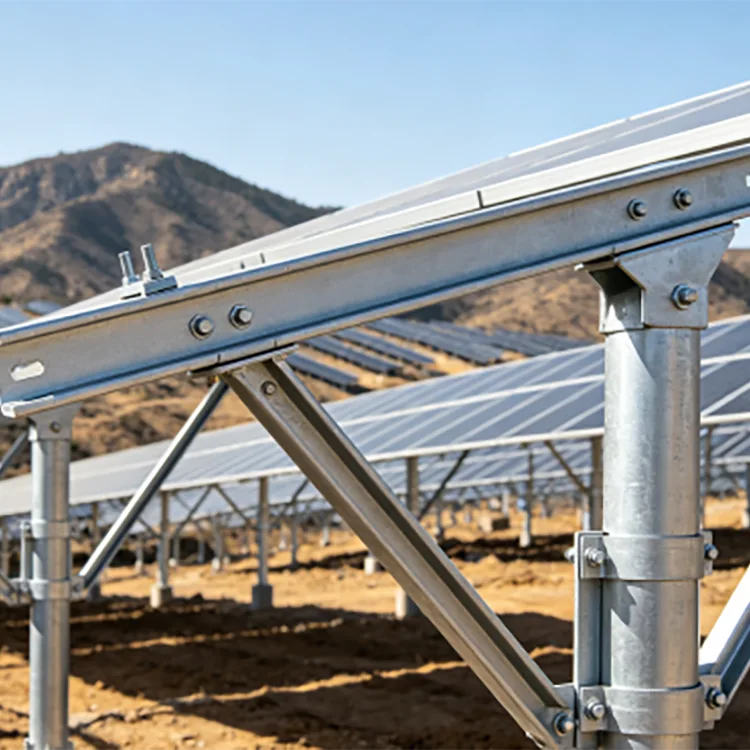
Pour les conditions extérieures intérieures ordinaires sans brouillard salin important, gaz chimique agressif ou eau stagnante continue, ≥85 μm est généralement utilisé. Les applications typiques incluent les pannes d'usine intérieures, les auvents, les supports extérieurs et les projets photovoltaïques en montagne.
Pour les usines humides, les bâtiments d’élevage, les projets riverains et autres environnements à forte humidité, 120 à 180 μm peuvent fournir une protection supplémentaire contre la corrosion.
Pour les zones côtières, les ports, les structures maritimes, les parcs chimiques, les installations de traitement des eaux usées et les bâtiments d'élevage à haute teneur en ammoniac, 200 à 275 μm peuvent être spécifiés lorsqu'une protection contre la corrosion plus forte est requise.
L'exigence de revêtement doit être confirmée en fonction des conditions de corrosion du site et de la durée de service prévue.
Q235B est couramment utilisé pour les structures photovoltaïques standard, les pannes d'usine, les supports extérieurs légers et les structures en acier générales.
Le Q355B est adapté aux charges de vent ou de neige plus élevées, aux portées plus grandes, aux charges d'équipement plus lourdes et aux exigences structurelles plus exigeantes. Sa limite d'élasticité plus élevée peut permettre d'optimiser la consommation de profilés et d'acier après calcul de structure.
Dans des conditions de section comparables, les données de projet fournies indiquent que le Q355B peut fournir une capacité de charge environ 30 % supérieure à celle du Q235B. La capacité réelle dépend des dimensions de la section, de son épaisseur, de sa portée, des conditions de connexion et de la charge.
C80–C120 convient aux supports légers, à la fixation de tuyaux, aux petits auvents, aux pannes secondaires de serres et aux structures d'enceintes lumineuses.
Les C140 à C180 sont couramment sélectionnés pour les pannes de toit et de mur d'usine, les structures photovoltaïques standard et les supports en acier extérieurs généraux.
Les modèles C200 à C250 offrent une section plus grande pour des portées plus grandes, des charges de vent ou de neige plus élevées et des exigences structurelles plus lourdes. Les modèles C280 à C300 peuvent être utilisés pour les toits à plus grande portée, les bases d'équipement lourd et les applications structurelles extérieures majeures lorsque cela est nécessaire.
L'épaisseur de paroi de 0,8 à 1,2 mm convient aux structures légères et aux applications à charge limitée. 1,5 à 2,0 mm est la gamme principale pour les pannes d'usine, les structures photovoltaïques et les applications porteuses extérieures générales. Pour les portées plus grandes, les supports d'équipements lourds, les charges de neige élevées et les conditions de vent fort, 2,5 à 3,0 mm peuvent être sélectionnés en fonction des calculs structurels.
La hauteur des sections et l'épaisseur des murs doivent être prises en compte ainsi que l'espacement des pannes, la portée, la charge du toit, la charge de vent, la charge de neige et la conception des connexions.
Les pannes en C galvanisées sont utilisées lorsqu'une section en C formée à froid nécessite une protection contre la corrosion à long terme.
Pour les projets photovoltaïques, il peut être utilisé dans les structures montées sur le toit et au sol, les éléments de support photovoltaïques et les charpentes en acier associées. Les projets intérieurs peuvent normalement utiliser une galvanisation standard, tandis que les projets côtiers nécessitent une spécification de protection contre la corrosion plus élevée.
Pour les bâtiments d'usine, les sections conviennent aux systèmes de toit et de murs exposés, aux auvents et aux éléments structurels secondaires.
Pour les bâtiments d'élevage et les structures agricoles, la surface galvanisée assure une protection contre l'humidité persistante et les atmosphères contenant de l'ammoniaque. Les applications incluent les poulaillers, les porcheries et les serres agricoles.
Pour les usines chimiques, les installations de traitement des eaux usées et les sites industriels humides, des revêtements de zinc plus épais peuvent être sélectionnés en fonction de l'environnement corrosif.
Le produit est également utilisé pour les supports d’équipements extérieurs, les panneaux, les auvents, les charpentes extérieures et autres structures en acier exposées.

Le contrôle qualité commence dès la bande d’acier entrante. La qualité de l'acier, l'épaisseur et l'état de surface sont vérifiés avant le formage.
Lors du formage à froid, la hauteur de la section, les dimensions des brides, les dimensions des lèvres et la rectitude sont contrôlées. Les positions des trous, les longueurs coupées et la déformation des sections sont inspectées avant la galvanisation.
Après la galvanisation à chaud, les sections finies sont vérifiées pour l'épaisseur du revêtement de zinc, la couverture, l'uniformité de la surface et les défauts visibles. Les coins, les perforations et autres zones traitées font l'objet d'une attention particulière.
Pour les commandes techniques en gros, les certificats de matériaux, les dossiers d'inspection de la production, l'inspection en usine et l'inspection par un tiers peuvent être organisés en fonction des exigences du projet.
Les pannes en C galvanisées peuvent être produites selon des dessins de projet, y compris des coupes de longueur fixe, des trous de boulons, des fentes, des coupes d'angle et d'autres préparations de profilés.
Pour les structures photovoltaïques et les grands projets d'usine, les trous pré-percés peuvent être adaptés aux dessins de connexion, réduisant ainsi le perçage sur le terrain et maintenant des positions de trous cohérentes.
Pour un devis, fournissez la section C, l'épaisseur de paroi, la qualité d'acier, le revêtement de zinc, la longueur, la configuration des trous, la quantité et l'environnement d'application. Les projets côtiers, chimiques et de traitement des eaux usées doivent également préciser la durée de service prévue et les conditions d'exposition.
Dans des conditions extérieures ordinaires, les pannes C galvanisées à chaud peuvent fournir plus de 20 ans de service en fonction de l'épaisseur du zinc, de l'exposition atmosphérique et des détails structurels.
Pour les environnements côtiers et fortement corrosifs, un revêtement de zinc épais correctement spécifié peut fournir un intervalle d'entretien plus long que l'acier non revêtu. Les données de projet fournies indiquent une période sans entretien de 10 à 15 ans pour certaines applications côtières ou corrosives lorsque les spécifications du revêtement sont correctement sélectionnées.
La durée de vie réelle dépend de l'épaisseur du revêtement de zinc, de la catégorie de corrosion, de l'humidité, de l'exposition au sel, de la contamination chimique et des conditions de drainage.
L'acier peint dépend de l'intégrité du film de peinture. L'exposition aux UV, l'humidité, les dommages mécaniques et la préparation de la surface affectent sa protection contre la corrosion.
La galvanisation à chaud offre une barrière et une protection sacrificielle grâce au revêtement de zinc, ce qui est utile pour les sections en C comportant plusieurs coudes, bords et trous de connexion.
Pour les projets conçus pour une durée de 15 à 25 ans ou plus, le coût initial des matériaux et le coût de maintenance prévu doivent être pris en compte ensemble.
Pour les projets photovoltaïques intérieurs avec exposition extérieure ordinaire, une spécification courante est Q235B + revêtement de zinc ≥85 μm + épaisseur de paroi de 1,5 à 2,0 mm.
Pour les sites humides et les installations photovoltaïques liées à l'élevage, 120 à 180 μm peuvent être envisagés.
Pour les centrales photovoltaïques côtières, les ports et autres emplacements à forte corrosion, le Q355B avec un revêtement de zinc de 200 μm ou plus peut être sélectionné lorsque la conception structurelle et anticorrosion l'exige.
Un système photovoltaïque conçu pour une période de service de 25 ans doit prendre en compte les charges structurelles, la taille de la section, le revêtement, les fixations, le drainage et les détails d'installation.
Il est principalement utilisé pour les structures en acier extérieures et humides, notamment les systèmes photovoltaïques, les toits d'usines, les bâtiments agricoles, les bâtiments d'élevage, les structures côtières, les usines chimiques et les installations de traitement des eaux usées.
Oui, pour de nombreux environnements extérieurs intérieurs ordinaires. Les zones présentant des brouillards salins, des gaz agressifs, une humidité élevée ou une humidité continue nécessitent généralement un revêtement plus épais.
La section C est d'abord formée, découpée et poinçonnée, puis galvanisée à chaud. Cela permet au profilé fini et à ses zones traitées de recevoir une protection en zinc après les principales opérations de formage.
Oui, mais la soudure endommage le revêtement de zinc local. La zone affectée doit être nettoyée et réparée avec un revêtement approprié riche en zinc.
Q235B convient à de nombreuses structures photovoltaïques standards. Le Q355B est plus adapté aux portées plus grandes, aux charges de vent ou de neige plus élevées et aux exigences structurelles plus lourdes. Le choix final doit être basé sur le calcul structurel.
Oui. Des modèles de trous, des fentes, des longueurs fixes et des coupes d'angle peuvent être produits selon les dessins du projet, le traitement principal étant terminé avant la galvanisation à chaud.
La durée de vie dépend de l'environnement et du revêtement de zinc. Les applications extérieures ordinaires peuvent durer plus de 20 ans, tandis que les projets côtiers et hautement corrosifs nécessitent une galvanisation plus épaisse et une évaluation de la corrosion spécifique au projet.
Pour les applications extérieures et humides, la section galvanisée offre une protection intégrée contre la corrosion. Pour les structures intérieures sèches sans exposition à la corrosion, les pannes en C formées à froid et non revêtues peuvent être plus économiques.
Rongheng fournit des pannes en C galvanisées Q235B et Q355B dans des sections C80 à C300, avec des épaisseurs de paroi de 0,8 à 3,0 mm et des spécifications de revêtement de zinc allant de 85 μm standard+ à des qualités lourdes de 200 à 275 μm.
La production peut être organisée selon les dessins du projet, y compris les longueurs fixes, les trous perforés et autres traitements requis. Pour les grandes commandes de construction et photovoltaïques, la qualité de l'acier, la taille de la section, l'épaisseur de la paroi, le revêtement de zinc et l'environnement du projet peuvent être spécifiés avant la production.
Pour un devis, fournissez la section C, l'épaisseur de paroi, la qualité d'acier, le revêtement de zinc, la longueur, la configuration des trous, la quantité et l'environnement d'application.
Adresse
Artère secondaire n° 2-1, zone d'expansion de la zone industrielle de Daqiuzhuang, district de Jinghai, Tianjin, Chine
Tél