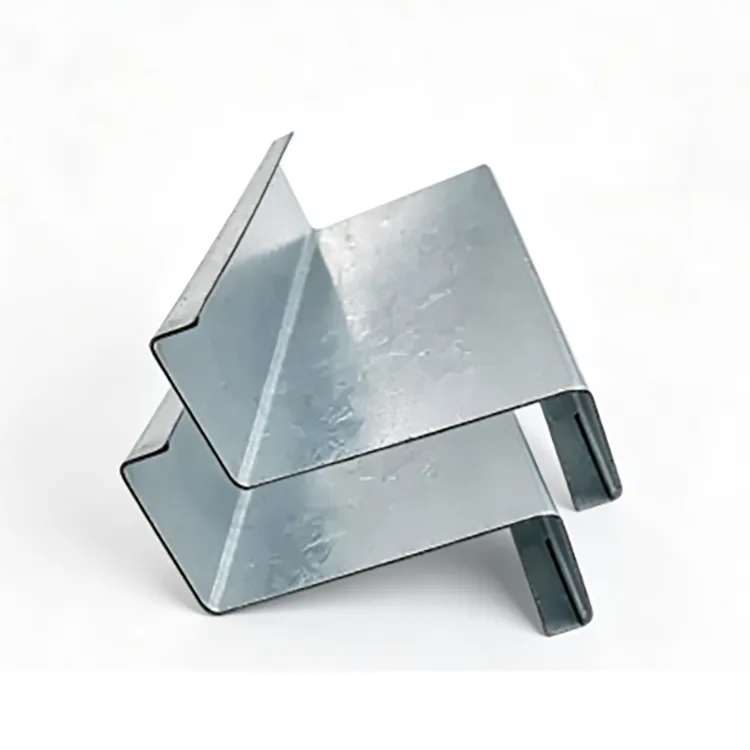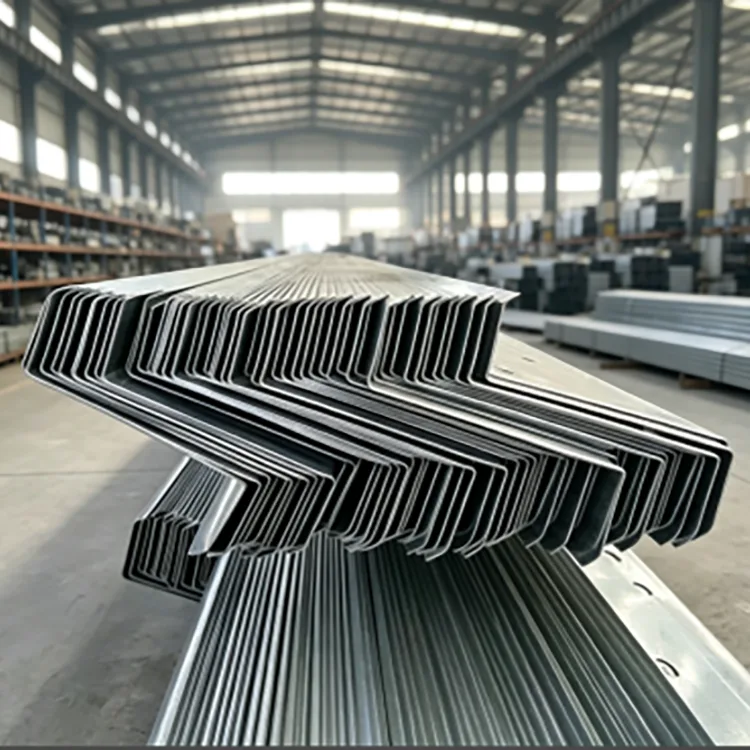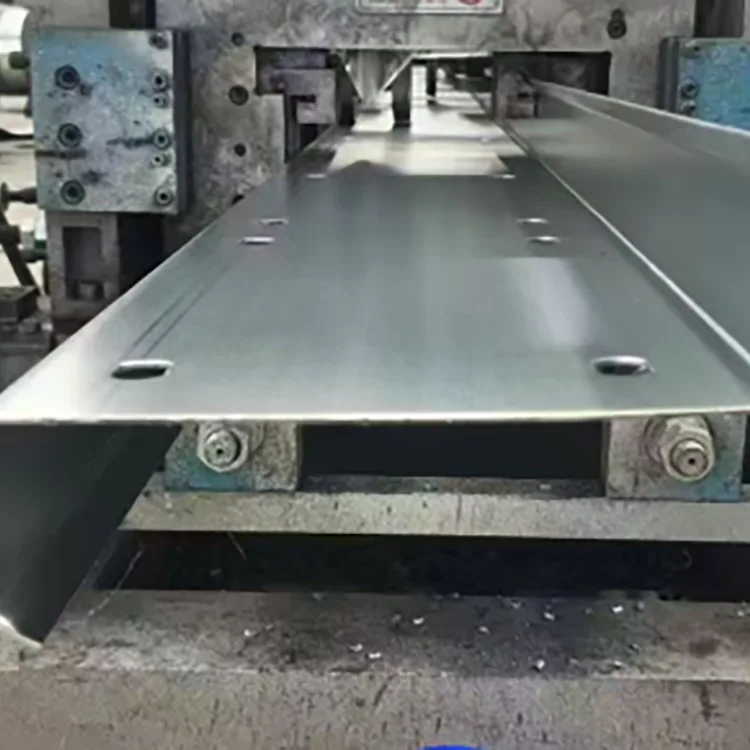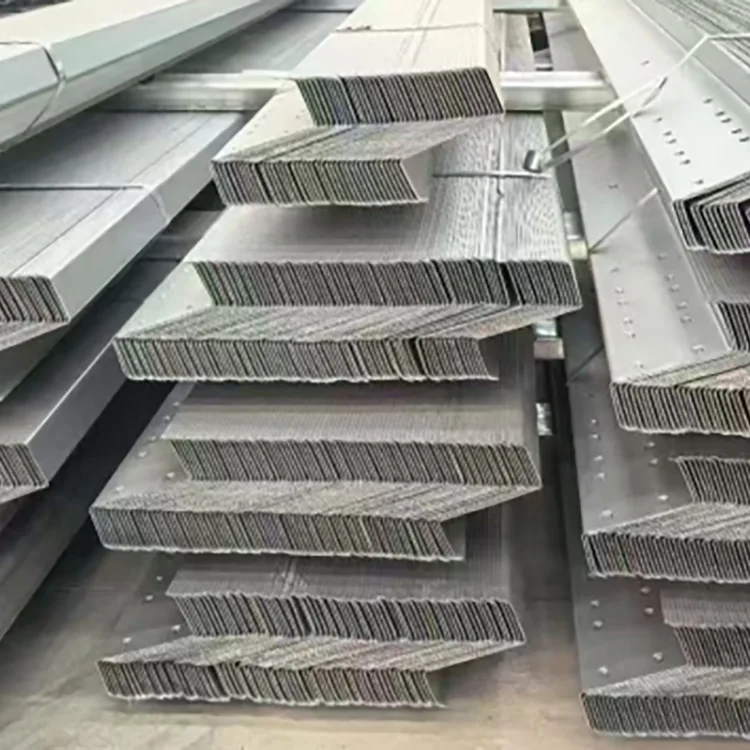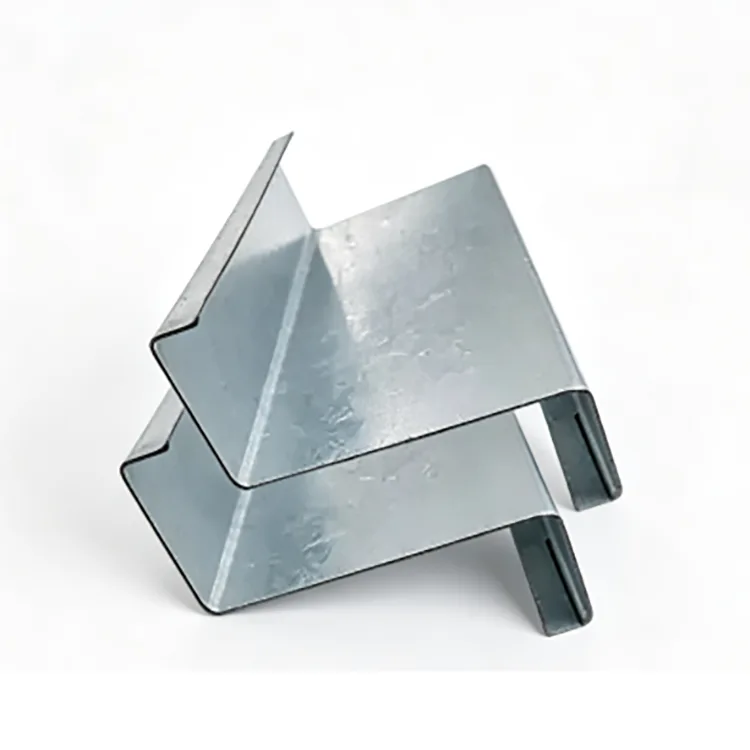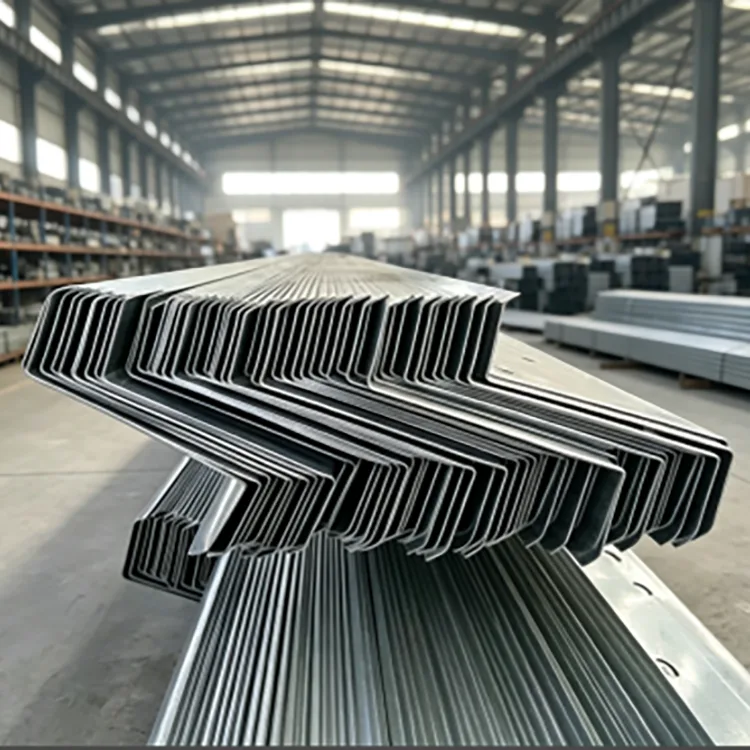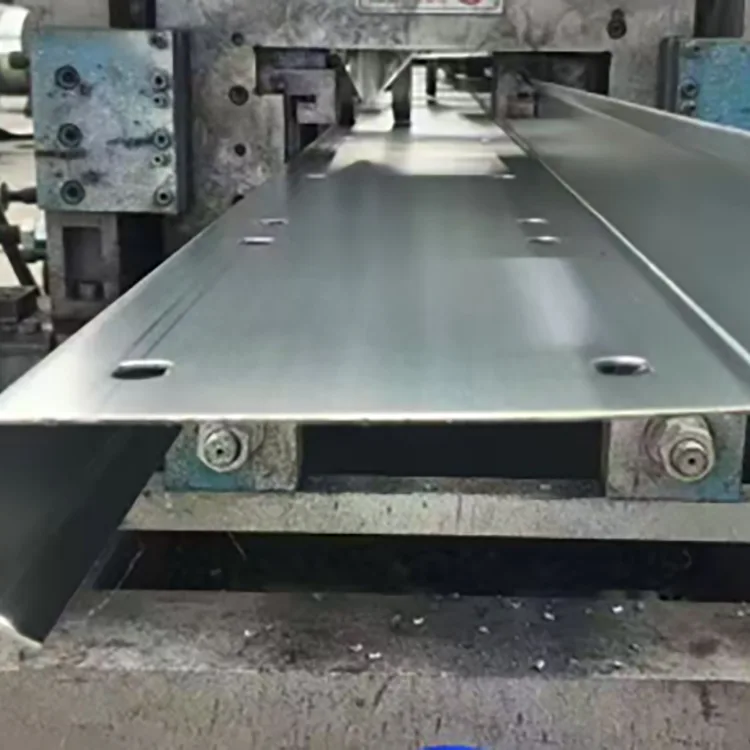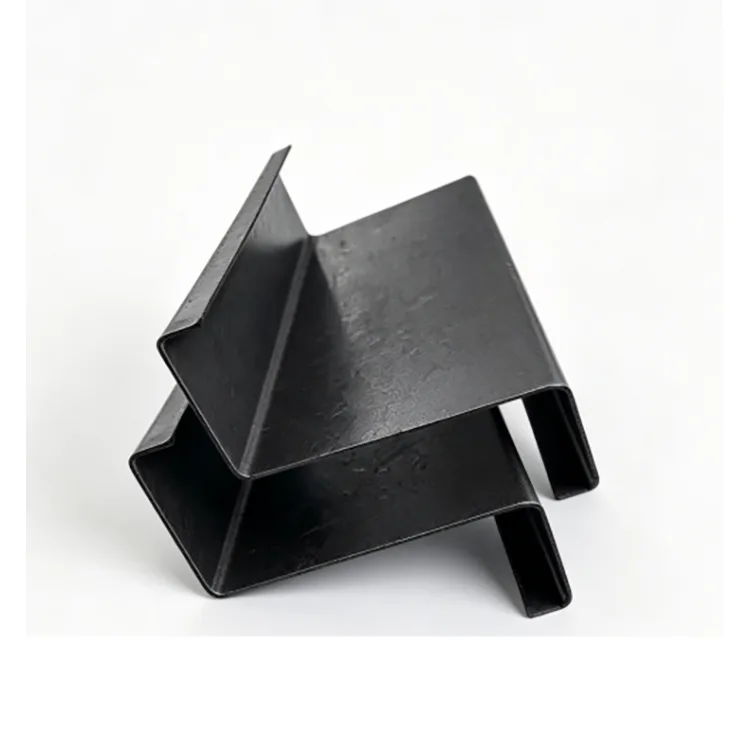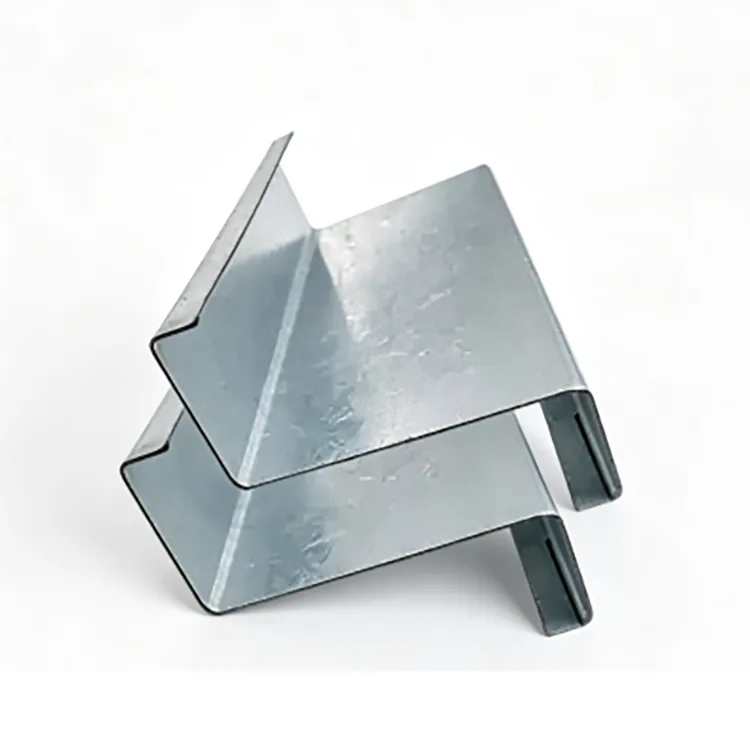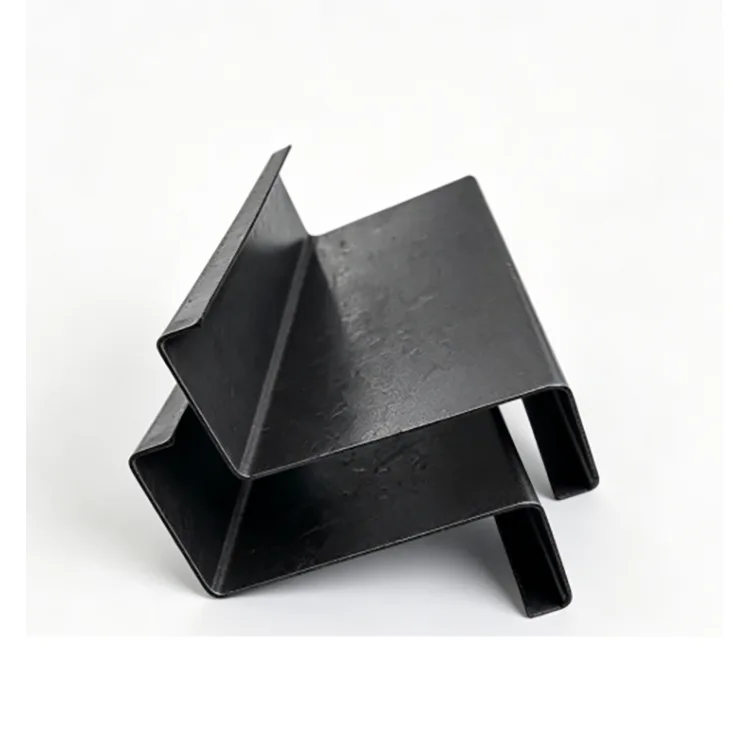
La panne Z galvanisée est une section structurelle formée à froid fabriquée à partir de bandes d'acier Q235B ou Q355B. La bande passe à travers plusieurs rouleaux de formage pour créer le profil Z, suivi d'une découpe, d'un poinçonnage et d'un traitement des coins. L'élément fini est ensuite décapé, fluxé et galvanisé à chaud en tant que section complète.
Le profil Z est principalement utilisé sur les toits en pente car les éléments adjacents peuvent se chevaucher à leurs extrémités. Cela prend en charge les lignes de pannes continues et peut réduire les joints séparés par rapport aux sections en C conventionnelles. Il peut également être utilisé pour la charpente murale et d’autres structures légères en acier lorsque sa géométrie et sa capacité de charge conviennent à la conception.
La séquence de fabrication est importante : le formage, la découpe et le poinçonnage sont terminés avant la galvanisation, permettant à la section Z terminée et à ses zones traitées de recevoir le revêtement de zinc pendant l'étape de galvanisation.


La caractéristique déterminante d’une panne en Z est le chevauchement entre les éléments adjacents.
Sur un toit en pente, les ailes supérieures et inférieures des sections Z adjacentes peuvent se chevaucher, permettant ainsi à la ligne de pannes de continuer à travers la structure du toit. Cela peut réduire les travaux de coupe et de connexion par rapport aux éléments séparés à chaque travée.
Les toitures avec une pente supérieure à 10° sont généralement plus adaptées pour profiter du chevauchement des sections en Z. En dessous d'environ 8°, une panne en C peut offrir une disposition plus simple.
Les pannes Z peuvent également être utilisées comme pannes murales. La dernière section doit suivre les dessins structurels et le calcul des charges.
La bande d'acier est d'abord transformée en section Z finie. Les travaux de découpe, de poinçonnage et de coin sont terminés avant que l'élément n'entre dans le bain de galvanisation. Le profilé complet est ensuite nettoyé, fluxé et immergé dans du zinc fondu à environ 450°C.
Bobine d'acier → nivellement → formage à froid → coupe à longueur fixe → poinçonnage et coupe d'angle → redressage et soulagement des contraintes → dégraissage et décapage → fluxage → séchage → galvanisation à chaud → refroidissement et passivation → inspection du revêtement de zinc → inspection de l'apparence → emballage.
Cette séquence permet de galvaniser les coins formés et les trous de connexion avec le profilé terminé.
|
Article |
Spécification |
|
Nuance d'acier |
Q235B, Q355B |
|
Plage de sections |
Z100–Z300 |
|
Épaisseur de paroi |
1,2 à 3,0 mm |
|
Méthode de formage |
Profilage à froid |
|
Méthode de galvanisation |
Galvanisation à chaud globale après formage |
|
Revêtement de zinc standard |
≥85 μm |
|
Revêtement accru |
120-180 μm |
|
Revêtement hautement corrosif |
200-275 μm |
|
Surface |
Finition galvanisée à chaud gris argenté |
|
Exigence de surface |
Pas d'acier exposé, d'accumulation excessive de zinc ou de pelage |
|
Traitement |
Découpe, poinçonnage, découpe d'angles, production à longueur fixe |
|
Norme sur l'acier de construction |
GB/T6728-2025 |
|
Norme de galvanisation |
EN ISO 1461 |
Pour une exposition extérieure normale à l'intérieur des terres, comme les toits d'usines ordinaires et les structures photovoltaïques sur les toits sans brouillard salin ni gaz chimiques, ≥85 μm est une spécification de départ courante.
Pour les bâtiments d’élevage, les ateliers humides et les structures riveraines, 120 à 180 μm offrent un niveau de revêtement plus élevé.
Pour les zones côtières, les ports, les usines chimiques et les environs des eaux usées, la plage recommandée peut être augmentée jusqu'à 200-275 μm.
|
Environnement |
Revêtement de zinc suggéré |
|
Sec à l'intérieur |
Une panne en Z non revêtue peut suffire |
|
Extérieur intérieur normal |
≥85 μm |
|
Corrosion humide/moyenne |
120-180 μm |
|
Corrosion côtière / forte |
200-275 μm |
Le revêtement final doit être confirmé en fonction de l'environnement de corrosion du projet et des exigences de conception.
Pour les toits d'usines ordinaires, les structures photovoltaïques sur les toits et les bâtiments agricoles, le Q235B est généralement suffisant lorsque la section et l'épaisseur requises répondent aux charges calculées.
Le Q355B convient aux pannes de grande portée, aux zones de forte neige, aux régions à vent fort et aux projets côtiers exigeants. Sur la base des données de projet fournies, le Q355B peut fournir une capacité portante environ 30 % plus élevée sur la même section dans des conditions comparables. La question de savoir si cela permet une section plus petite ou une consommation d'acier inférieure doit être déterminée par le calcul structurel.
La qualité du matériau doit donc être sélectionnée en fonction des exigences structurelles.
La hauteur de la section détermine la géométrie globale de la panne, tandis que l'épaisseur de la paroi affecte la résistance à la charge et à la déformation.
|
Hauteur Z |
Application typique |
|
Z100–Z140 |
Petites portées, charges légères, pannes secondaires, structures de serres |
|
Z160–Z200 |
Pannes de toit d'usine, photovoltaïque sur toit, bâtiments en acier courants |
|
Z220–Z300 |
Toits à grande portée, fortes charges de neige, grands bâtiments industriels |
1,2 à 1,4 mm est généralement utilisé pour les applications de boîtiers de petite portée et à charge légère.
1,5 à 2,0 mm est la plage courante pour les pannes de toit d'usine et les structures photovoltaïques sur les toits.
Une épaisseur de 2,2 à 3,0 mm est plus adaptée lorsque le toit a de plus grandes portées ou des charges de neige, de vent ou structurelles plus élevées.
La hauteur et l'épaisseur de la section doivent être sélectionnées en même temps que la portée, l'espacement des pannes, la charge du toit et la flèche admissible.
Toitures d'usines sidérurgiques : pannes de toiture et pannes de mur pour bâtiments industriels exposés.
Systèmes photovoltaïques sur toit : des toits particulièrement inclinés où les sections en Z se chevauchent peuvent simplifier la disposition des pannes.
Bâtiments côtiers : systèmes de toiture et de clôture exposés à proximité des côtes et des ports, utilisant un revêtement de zinc accru si nécessaire.
Structures d'élevage et agricoles : hangars à forte humidité, serres et autres bâtiments où la condensation peut accélérer la corrosion de l'acier.
Installations industrielles humides : charpente du toit et des murs autour des ateliers où l'acier noir ordinaire nécessiterait une protection supplémentaire contre la corrosion.
Structures extérieures en acier de faible épaisseur : structures municipales et autres structures exposées à toit en pente.
Le revêtement de zinc offre une protection barrière et une protection sacrificielle. Il sépare le substrat en acier de l'humidité et de l'oxygène, tandis que le zinc peut également fournir une protection électrochimique autour de petites zones de dommages locaux au revêtement.
Ceci est utile pour les pannes de toit, car repeindre une structure de toit installée est plus difficile que traiter l'acier au niveau du sol.
La galvanisation à chaud offre une protection contre la corrosion sur les surfaces formées. Il ne remplace pas un drainage adéquat, une conception de connexion ou une réparation sur site après la découpe et le soudage.
La panne en Z est particulièrement utile lorsque les éléments adjacents peuvent se chevaucher le long d'un toit en pente. Les pannes en C sont souvent plus pratiques pour les toits plus plats ou les aménagements où le chevauchement offre peu d'avantages pratiques.
La peinture offre une protection de surface, mais les dommages autour des coins, des trous, des coupures et des points de connexion doivent être pris en compte. La galvanisation à chaud est appliquée sur le profilé terminé et offre une protection contre la corrosion de l'acier exposé. La durée de vie souvent citée « 5 à 10 fois plus longue » ne doit pas être considérée comme une règle universelle, car les performances de la peinture dépendent fortement du système de revêtement, de la préparation et de l’exposition.
Les revêtements électrozingués sont normalement beaucoup plus minces que les revêtements galvanisés à chaud. Pour une exposition extérieure à long terme, la galvanisation à chaud est généralement spécifiée lorsqu'une protection substantielle en zinc est requise.
Pour un projet de toiture technique, la commande doit identifier plus qu’une simple « panne en Z ».
Coupe : Z100–Z300 ou un profil spécifique au dessin.
Épaisseur de paroi : 1,2 à 3,0 mm.
Nuance d'acier : Q235B ou Q355B.
Revêtement de zinc : ≥85 μm, 120-180 μm ou 200-275 μm selon l'exposition.
Longueur : longueur standard ou fixe non standard.
Poinçonnage : diamètre des trous, espacement et emplacement selon plans.
Surface : galvanisée à chaud après formage et fabrication.
Une spécification claire telle que Q355B / Z200 / 2,0 mm / 200 μm de zinc / longueur fixe / pré-poinçonné est plus facile à proposer et à produire de manière cohérente pour le fabricant qu'une demande générale d'« acier Z galvanisé ».
La découpe et le poinçonnage principaux doivent de préférence être terminés avant la galvanisation. Si un perçage ou une découpe supplémentaire est inévitable sur site, l'acier exposé doit être nettoyé et traité avec un revêtement de réparation riche en zinc approprié.
Le soudage enlève le zinc autour de la soudure. Après le soudage, la zone doit être nettoyée et réparée. Lorsque la conception structurelle le permet, les assemblages boulonnés sont plus faciles à réaliser sur les pannes galvanisées.
Le contrôle de la production commence par la bande d'acier. La qualité, l'épaisseur et l'état de surface de la bobine entrante sont vérifiés avant le profilage.
Lors du formage, les contrôles dimensionnels se concentrent sur la hauteur de la section, la géométrie des brides, l'épaisseur de la paroi, la rectitude et la torsion. Le poinçonnage est vérifié par rapport au dessin approuvé.
Après la galvanisation, le revêtement est vérifié pour la couverture, l'épaisseur, l'apparence et les défauts tels que les zones nues, le pelage ou l'accumulation excessive de zinc. La précision de la longueur fixe et la rectitude globale sont également vérifiées avant l'emballage.
Toit d'usine à forte pente intérieure ou PV sur toit : Q235B, Z160–Z200, 1,5–2,0 mm, ≥85 μm.
Élevage, atelier humide ou projet en bord de rivière : Q235B ou Q355B, 120-180 μm.
Projet côtier ou portuaire : Q355B, 200–275 μm, avec une épaisseur de paroi sélectionnée pour la charge structurelle.
Toit à grande portée avec vent fort ou neige : Q355B, section Z plus grande et épaisseur de paroi de 2,2 à 3,0 mm si nécessaire.
Toiture intérieure sèche : une panne en Z formée à froid et non revêtue peut être un choix plus économique.
Le chevauchement boulonné normal ne devrait pas provoquer un pelage sur une grande surface lorsque le revêtement galvanisé a une bonne adhérence. Les petits dommages mécaniques peuvent être réparés avec une peinture de réparation riche en zinc.
Oui, mais le revêtement de zinc autour de la soudure sera endommagé par la chaleur. La zone soudée doit être nettoyée et réparée après le soudage. Les connexions boulonnées sont généralement préférées lorsque cela est possible.
Non, elle peut également être utilisée comme panne murale. Cependant, les pannes en C sont souvent plus pratiques pour les systèmes de murs car le chevauchement des sections en Z est moins utile sur les charpentes murales verticales.
Il peut être spécifié pour les structures photovoltaïques à longue durée de vie, mais le revêtement de zinc doit être adapté à l'environnement réel. Les projets intérieurs et côtiers ne devraient pas automatiquement utiliser la même épaisseur de revêtement.
Vérifiez les coins formés pour déceler des fissures ou un pelage continu du revêtement de zinc. Pour l'approvisionnement, confirmez le processus du fabricant et exigez que la section Z soit formée et poinçonnée avant la galvanisation à chaud.
Oui. La taille, l'espacement et la position des trous peuvent être produits selon les dessins structurels. La réalisation du poinçonnage avant la galvanisation permet également aux zones traitées de recevoir du zinc lors de l'étape de galvanisation.
Pour une forte exposition côtière, un revêtement de 200 à 275 μm peut être spécifié comme exigence de départ. Le revêtement final doit être déterminé en fonction des conditions de corrosion du projet et des spécifications applicables.
Non. Une paroi plus épaisse augmente la consommation et le coût de l’acier. L'épaisseur correcte dépend de la portée, de l'espacement, des charges de vent et de neige, de la hauteur de la section et du calcul structurel.
Adresse
Artère secondaire n° 2-1, zone d'expansion de la zone industrielle de Daqiuzhuang, district de Jinghai, Tianjin, Chine
Tél